Materiali
MDF: cos'è, come è fatto e quale lama chiede
In breve
L'MDF è fibra di legno defibrata e riaggregata con resina termoindurente sotto pressione e calore. Non ha vena, quindi si comporta allo stesso modo in ogni direzione di taglio: è questo che lo rende prevedibile. In compenso la resina distribuita in tutta la massa è abrasiva e consuma il tagliente in modo continuo. L'utensile giusto è quindi una lama con dentatura fitta, angolo di taglio positivo moderato e un metallo duro scelto per resistere all'usura, non per la durezza pura.
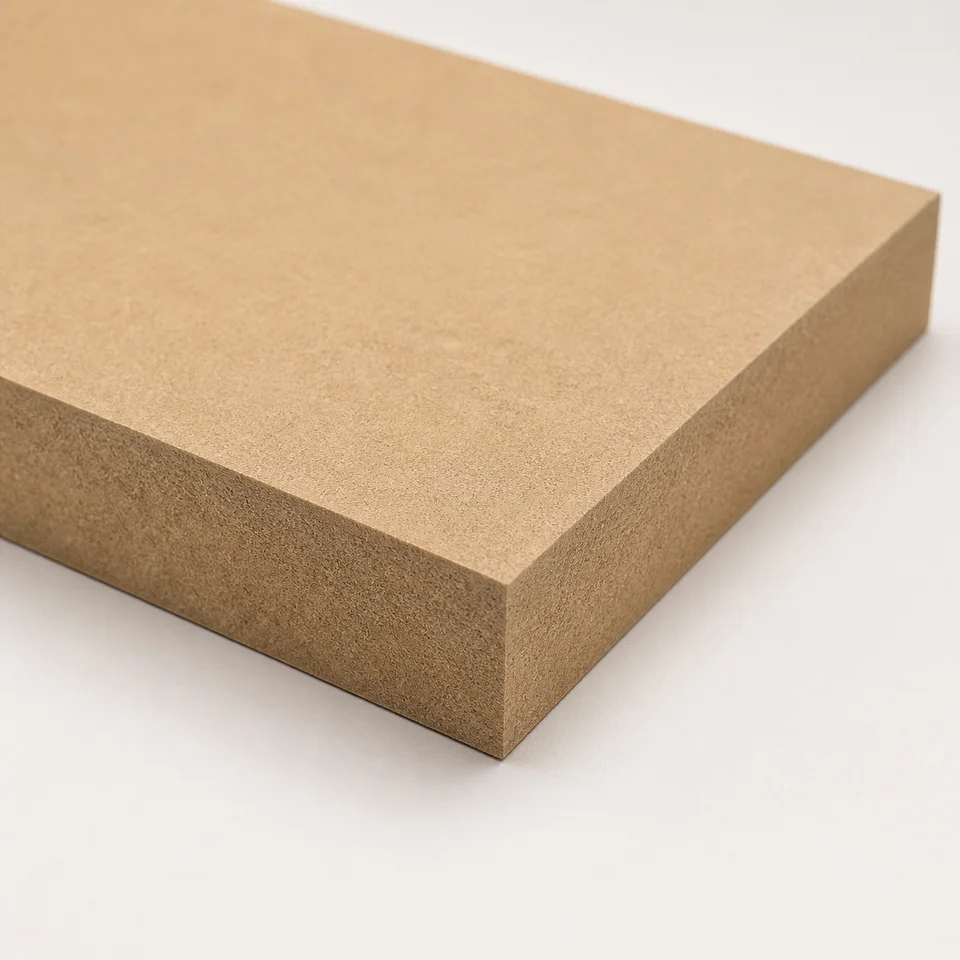
Che cosa c'è dentro un pannello di MDF
MDF sta per Medium Density Fibreboard, pannello di fibra a media densità. È la definizione più utile che esista, perché contiene già le due informazioni che contano: è fatto di fibra, non di scaglie o di sfogliati, e la sua densità è il parametro che ne descrive il comportamento.
Il processo parte da legno di piccola pezzatura e da scarti di segheria, ridotti in chips e poi defibrati con vapore in un raffinatore: quello che ne esce non è segatura ma fibra di legno singola, ancora intera. Alla fibra si aggiunge una resina termoindurente, tipicamente ureica, insieme a cera e additivi; il materiale viene essiccato, formato in un materasso continuo e pressato a caldo. La resina reticola sotto pressione e blocca le fibre nella posizione in cui si trovano.
Il risultato è un materiale senza direzione. In un massello o in un multistrato le fibre hanno un orientamento e la lama incontra resistenze diverse a seconda di come lo attraversa; nell'MDF le fibre sono distribuite in modo casuale su tutti i piani. È il motivo per cui il taglio dell'MDF è così prevedibile: non esiste un lungo vena e un traverso vena, esiste un solo comportamento.
La superficie, poi, è più densa del cuore. Nella pressatura le facce si compattano più della parte centrale e questo crea una pelle dura e chiusa, che è ciò che permette di verniciare l'MDF direttamente e di ottenere quella finitura liscia che il truciolare non può dare. Al taglio, però, significa che il dente attraversa un materiale a densità variabile: duro fuori, più tenero dentro, duro di nuovo in uscita.
Le varianti che si incontrano in officina
Sotto la sigla MDF si vendono pannelli con caratteristiche diverse. La distinzione non è commerciale: cambia la densità, e con la densità cambia quanto lavora il tagliente.
| Tipo | Come si riconosce | Cosa cambia rispetto allo standard | Effetto sul taglio |
|---|---|---|---|
| MDF standard | Colore naturale, dal beige al nocciola | È il riferimento: densità media, resina ureica | Comportamento uniforme, usura progressiva del tagliente |
| MDF idrofugo | Massa colorata di verde nella maggior parte delle produzioni | Resina a maggiore resistenza all'umidità, spesso melamminica | Più tenace sotto il dente, tende a scaldare di più il tagliente |
| MDF ignifugo | Massa colorata di rosso | Additivi ritardanti di fiamma dispersi nella massa | Additivi minerali che aumentano sensibilmente l'abrasività |
| HDF | Spessori sottili, superficie molto chiusa e dura | Densità più alta, oltre quella dell'MDF corrente | Richiede dentature più fitte e avanzamenti più bassi |
| MDF leggero | Peso a parità di formato nettamente inferiore | Densità ridotta per alleggerire il pannello | Bordo più fragile, tende a sfibrarsi in uscita |
| MDF nobilitato o laminato | Superficie già rivestita in melamminico o laminato | Il supporto è MDF, ma la superficie è un altro materiale | Il rivestimento detta la scelta della lama, non il supporto |
La colorazione della massa è una convenzione diffusa ma non è una norma: prima di dare per scontato che un pannello verde sia idrofugo, va verificata la scheda del produttore.
Perché consuma il tagliente più di quanto sembri
Al primo taglio l'MDF non oppone quasi resistenza. La sensazione è quella di un materiale docile, più facile di un rovere e più regolare di un truciolare, e in effetti è così: la macchina non fatica. Il problema non è la fatica, è il consumo.
Ciò che logora il tagliente non è la fibra di legno ma la resina che la tiene insieme, distribuita in modo uniforme in tutta la massa. Il dente non incontra un ostacolo che lo scheggia, incontra un mezzo leggermente abrasivo che a ogni passaggio gli toglie un poco di filo. L'usura è continua e regolare, e questa regolarità è la vera insidia: un tagliente che si arrotonda non smette mai di tagliare di colpo, peggiora un pezzo per volta.
In pratica ci si accorge del problema dai sintomi indiretti, non dal bordo. Aumenta lo sforzo di avanzamento, la lama scalda di più, compare una leggera bruciatura sul lato di uscita, la polvere si fa più fine. A quel punto il tagliente ha già perso il filo da parecchio.
Su un pannello ignifugo il fenomeno accelera, perché gli additivi minerali dispersi nella massa sono decisamente più abrasivi della sola resina. Se in officina alterni MDF standard e ignifugo sulla stessa lama, il riferimento per programmare la riaffilatura deve essere il secondo.
Quanti denti chiede lo spessore che stai tagliando
MDF grezzo e MDF rivestito sono due lavori diversi
Grezzo
Il dente lavora sulla fibra
- Il problema è l'usura, non il bordo: la fibra si recide bene e la superficie resta pulita
- Basta una geometria alternata ATB con angolo di taglio positivo moderato
- Le dentature medio-alte sono sufficienti, non serve arrivare al massimo disponibile
- L'incisore non serve
- Il criterio di scelta è quanto deve durare la lama fra due riaffilature
Nobilitato o laminato
Il dente lavora sul rivestimento
- Il problema è la scheggiatura del rivestimento sul lato di uscita
- Serve una geometria che incida la superficie prima di asportare il supporto: dente piano-trapezio
- Dentature alte e angolo di taglio ridotto, fino al negativo
- Su squadratrice si lavora con l'incisore; senza incisore servono famiglie previste per farne a meno
- Il criterio di scelta è la qualità del bordo, la durata viene dopo
La polvere dell'MDF non è segatura
Tagliando MDF non si produce truciolo ma polvere finissima, perché il materiale è fatto di fibre corte già separate. È una polvere che resta sospesa a lungo e che l'aspirazione di una macchina tarata per il massello non cattura completamente.
Lavora sempre con impianto di aspirazione collegato e in efficienza, e con protezione delle vie respiratorie quando tagli a lungo o in ambiente chiuso. Il consiglio non riguarda solo la salute: la polvere che non viene aspirata rientra nel taglio, aumenta l'attrito sul corpo della lama e contribuisce al riscaldamento.
L'utensile ideale per l'MDF
Sono i sei riscontri che definiscono la lama giusta per questo materiale. Presi insieme descrivono un utensile preciso; presi singolarmente spiegano perché una lama che va bene sul massello qui delude.
-
Dentatura fitta, ma calcolata sullo spessore
L'MDF non ha vena, quindi la dentatura non serve a gestire la direzione di taglio: serve a lasciare un bordo chiuso e a distribuire l'usura su più denti. Il riferimento resta la formula del costruttore con tre o quattro denti in presa. Su 300 mm significa restare fra Z60 e Z96 sugli spessori correnti, e salire oltre solo se il bordo resta a vista.
-
Geometria alternata sul grezzo, piano-trapezio sul rivestito
Sul pannello grezzo la dentatura alternata ATB recide la fibra prima di sollevarla ed è tutto ciò che serve. Se il pannello è nobilitato o laminato il tagliente inclinato non basta più: si passa al dente piano-trapezio, dove il dente trapezoidale incide il rivestimento e quello piano pareggia il fondo del taglio.
-
Angolo di taglio positivo ma contenuto
Un angolo troppo aperto solleva la fibra sul lato di uscita e produce il tipico bordo peloso; un angolo troppo chiuso fa strisciare il dente e scalda. Sulle famiglie universali per pannelli il valore corrente è intorno ai 10-15 gradi positivi, che scende sulle famiglie orientate alla finitura e diventa negativo su quelle per pannelli rivestiti e sulle lame da troncatrice.
-
Metallo duro scelto per l'usura, non per la durezza
È il punto che fa la differenza economica. Le famiglie universali per pannelli montano gradi come H01K, quelle a dentatura più fitta H00K, e le lame per rivestiti e sezionatura industriale arrivano a H00XA. Non sono livelli di qualità in scala ma compromessi diversi fra durezza e tenacità: sull'MDF, dove non ci sono urti ma c'è abrasione costante, conviene la formula più resistente all'usura.
-
Corpo con intagli anti-vibrazione
La densità variabile fra pelle e cuore del pannello eccita la lama a ogni ingresso e a ogni uscita. Gli intagli anti-vibrazione tagliati al laser servono esattamente a questo: assorbono l'oscillazione, rendono l'avanzamento più regolare e riducono la rumorosità, che sull'MDF è particolarmente fastidiosa.
-
Spessore di taglio proporzionato alla macchina
Uno spessore di taglio più sottile asporta meno materiale, produce meno polvere e chiede meno potenza, ed è la scelta corretta su seghe portatili e macchine a batteria. Su macchine stazionarie con avanzamento sostenuto conviene invece un corpo più generoso, che resta stabile sotto carico.
Dove trovi queste caratteristiche a catalogo
Le famiglie sotto prevedono tutte l'MDF fra i materiali di impiego. Cambia quale delle sei caratteristiche privilegiano.
| Famiglia | Geometria e metallo duro | Denti sul Ø 300 mm | Il caso in cui è la scelta giusta |
|---|---|---|---|
| LU2A | ATB, metallo duro H01K | 36 e 48 | Lavoro misto su pannello grezzo, quando la stessa lama deve fare tutto |
| LU2B | ATB, metallo duro H00K | 60 e 72 | Stesso campo della LU2A ma con bordo più chiuso, a costo di un avanzamento più basso |
| LG2C | ATB, metallo duro H00K | 96 | Spessori sottili e bordo a vista, quando serve la dentatura più fitta |
| LU1I | ATB con angolo 20°, metallo duro H00K | 96 e 112 | Cornici e pezzi in cui il bordo non verrà più lavorato |
| LU3D | Dente piano-trapezio, metallo duro H00XA | da 72 a 96 | MDF nobilitato o laminato su squadratrice con incisore |
| LG3D | Dente piano-trapezio, metallo duro H00XA | 72 e 96 | MDF rivestito su squadratrice, gamma più compatta |
| FRWBC | ATB, metallo duro HW K05S | 48, 72 e 100 | MDF su sega da banco piccola, in cantiere o in laboratorio |
I gradi di metallo duro sono sigle del costruttore e non una scala di qualità: descrivono compromessi diversi fra durezza del tagliente e tenacità.
Errori frequenti
-
Scegliere la lama come se fosse legno tenero
Al taglio l'MDF si comporta come un materiale facile e questo porta a sottovalutarlo. La resina distribuita nella massa lavora invece contro il tagliente a ogni passaggio, e su una produzione costante la differenza fra un grado di metallo duro e l'altro si misura in settimane di lavoro fra due riaffilature.
-
Salire di dentatura oltre il calcolo su pannelli spessi
Su un MDF da 30 o 38 mm una dentatura molto fitta non migliora il bordo: riduce il volume del vano, che si satura di polvere invece di scaricarla. Il taglio scalda, il bordo si scurisce e la lama perde il filo prima. Su questi spessori la formula chiede meno denti, non di più, e va ascoltata.
-
Applicare al nobilitato la lama usata sul grezzo
Sono lo stesso supporto ma due lavorazioni diverse. Sul pannello rivestito il tagliente alternato solleva il rivestimento sul lato di uscita e lascia una scheggiatura che nessuna riduzione dell'avanzamento recupera. Serve una geometria che incida prima di asportare.
-
Non pulire la lama dalla resina
L'MDF lascia depositi che si accumulano dietro il tagliente e sul corpo. Una lama incrostata ha più attrito, scalda e taglia peggio anche se il filo è ancora buono. Sulle lame con rivestimento antiaderente basta acqua calda; vanno evitati in ogni caso i solventi a base caustica.
-
Aspirare con l'impianto tarato per il massello
La polvere dell'MDF è molto più fine del truciolo e satura filtri dimensionati per altro. Un impianto che non riesce a captarla lascia rientrare il materiale nel taglio, aumentando attrito e riscaldamento oltre a essere un problema per chi lavora.
Domande frequenti
01 L'MDF ha una direzione di taglio da rispettare?
No, ed è la sua caratteristica più utile. Le fibre sono orientate in modo casuale su tutti i piani, quindi il pannello oppone la stessa resistenza in qualunque direzione lo si attraversi. Non esiste un lungo vena e un traverso vena: la scelta della dentatura dipende solo dallo spessore e dal risultato voluto sul bordo.
02 Perché il bordo dell'MDF viene peloso?
Perché il dente ha sollevato la fibra invece di reciderla, e sul lato di uscita non c'era nulla a trattenerla. Le cause tipiche sono tre: un angolo di taglio troppo aperto, una dentatura troppo rada per lo spessore, oppure un tagliente che ha perso il filo. Nell'ordine, conviene verificare prima lo stato del tagliente.
03 Quale metallo duro conviene sull'MDF?
Quello scelto per resistere all'abrasione. Le famiglie universali per pannelli usano H01K, quelle a dentatura più fitta H00K, mentre le lame per rivestiti e per la sezionatura industriale montano H00XA. Sull'MDF non ci sono urti da assorbire ma c'è usura costante, quindi la formula più dura è quella che rende di più.
04 L'MDF idrofugo e quello ignifugo si tagliano come lo standard?
Con la stessa geometria, ma non con la stessa aspettativa di durata. L'idrofugo usa una resina più tenace e tende a scaldare di più; l'ignifugo contiene additivi minerali dispersi nella massa che sono nettamente più abrasivi. Se alterni i tre materiali sulla stessa lama, programma la riaffilatura sul più severo dei tre.
05 Serve l'incisore per tagliare l'MDF?
Sul pannello grezzo no, non c'è niente da incidere. Diventa necessario quando il pannello è nobilitato o laminato: lì l'incisore apre il rivestimento sul lato inferiore prima che la lama principale asporti il supporto, ed è l'unico modo per avere entrambi i bordi puliti su squadratrice.
06 Quanti denti servono su un MDF da 18 mm?
La formula del costruttore, applicata a una lama da 300 mm con tre denti in presa, dà circa 110 denti. È un numero teorico che quasi mai coincide con un codice esistente: serve a capire la fascia. Su quel diametro la scelta reale è fra le dentature disponibili più vicine, tipicamente Z96 se il bordo resta a vista e Z72 se verrà bordato.
07 Perché la lama scalda tagliando MDF sottile?
Di solito perché la dentatura è troppo fitta per il volume di truciolo prodotto. Su spessori bassi il vano fra un dente e l'altro raccoglie polvere finissima che non riesce a essere espulsa e resta nel taglio, aumentando l'attrito. In quel caso conviene scendere di dentatura o aumentare la velocità di avanzamento, non ridurla.
08 Posso usare la stessa lama su MDF e truciolare?
Sì, le famiglie universali per pannelli prevedono entrambi. Cambia la dentatura scelta all'interno della famiglia: sull'MDF, omogeneo, si può salire di denti senza penalizzare lo scarico; sul truciolare grezzo, fatto di scaglie irregolari, una dentatura media dura di più senza perdere niente sul bordo.
Revisione tecnica
Filippo Perissinotto
Revisore tecnico per il settore legno
Laureato in Tecnologie e industrie del legno, consulente tecnico ed esperto del settore legno.
La revisione riguarda correttezza, chiarezza e coerenza delle informazioni relative al legno e ai materiali. Per configurazione dell’utensile, impiego della macchina e sicurezza fanno sempre fede la documentazione e le indicazioni del costruttore.
Profilo, qualifiche e metodo di revisioneGuide correlate