Scelta della lama
Come scegliere il numero di denti di una lama circolare
In breve
Il numero di denti si calcola a partire dallo spessore del materiale. Il criterio del costruttore è avere 3 o 4 denti in presa simultaneamente: sotto i tre la lama comincia a vibrare e il taglio non è uniforme, sopra i quattro il vano non scarica più il truciolo e la lama scalda. Esistono formule che portano direttamente a Z.
Quello che il numero di denti governa davvero
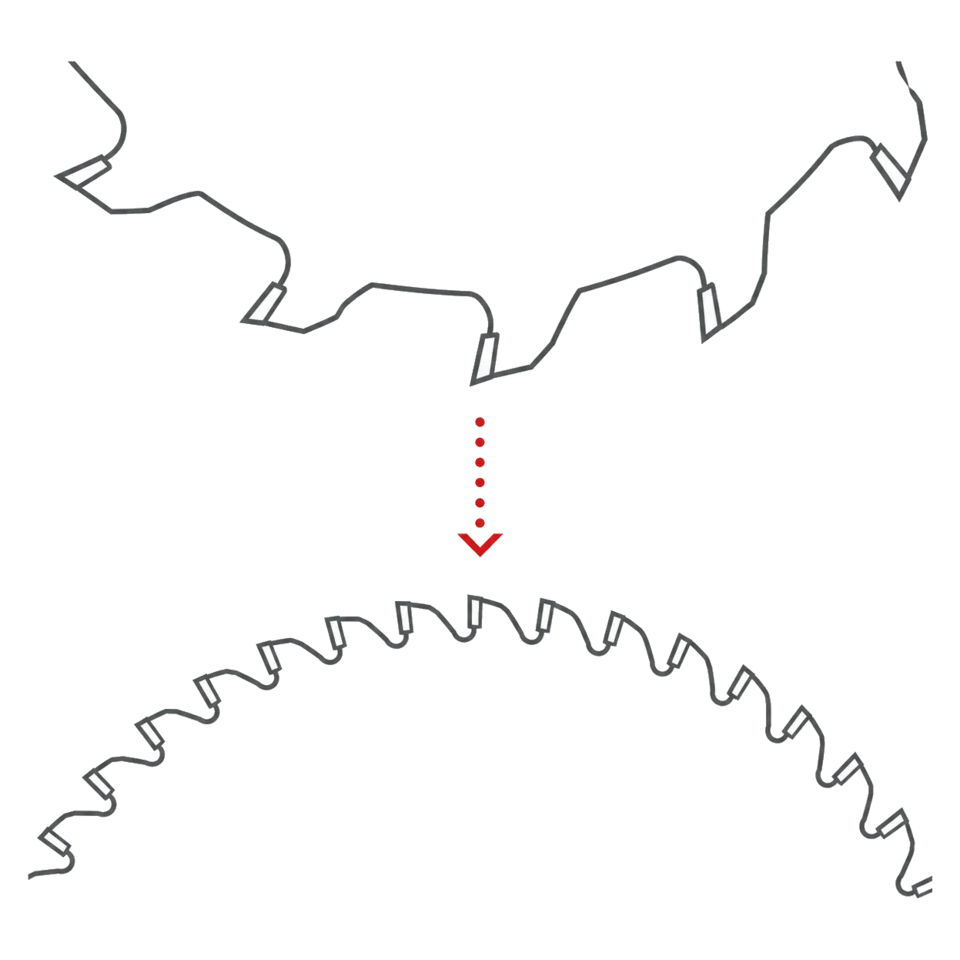
Z non è un indice di qualità. È il numero di taglienti che si dividono il lavoro in un giro, e quindi decide quanto materiale asporta ogni singolo dente. A parità di avanzamento, raddoppiare i denti dimezza lo spessore del truciolo: il bordo esce più pulito perché ogni dente strappa meno fibra.
Il rovescio è meccanico. Più denti significa vani più piccoli, e il vano è l'unico posto dove il truciolo può stare finché non esce dal taglio. Quando il vano si riempie prima di uscire, il truciolo viene rimacinato: la lama scalda, il pezzo si segna, e in genere te ne accorgi dall'odore prima che dal bordo.
Per questo la dentatura si sceglie in rapporto allo spessore. Su un pannello da 18 mm il dente resta in presa per pochi millimetri e può permettersi di essere piccolo. Su un massello da 60 mm ogni dente percorre un tratto lungo e deve portare fuori molto più materiale, quindi ti serve un vano largo e una dentatura rada.
Il criterio è codificato: il numero di denti in presa simultaneamente deve essere 3 o 4. Sotto i tre la lama entra ed esce dal materiale in modo discontinuo, comincia a vibrare e il taglio non risulta uniforme. La regola pratica che ne discende è semplice: a parità di diametro, materiale più spesso significa meno denti, materiale più sottile significa più denti.
Dentatura alta o dentatura rada: cosa cambia
Le due direzioni non sono migliore e peggiore, sono due compromessi diversi. Quello che guadagni da una parte lo paghi dall'altra:
| Aspetto | Dentatura rada | Dentatura fitta |
|---|---|---|
| Finitura del bordo | Più marcata, richiede rifinitura su materiali delicati | Bordo più chiuso già in uscita dalla macchina |
| Avanzamento | Sopporta avanzamenti alti | Va ridotto, altrimenti il vano non scarica |
| Calore generato | Contenuto, il truciolo esce e porta via calore | Cresce in fretta se il pezzo è spesso |
| Potenza assorbita | Minore a parità di velocità | Maggiore, si sente sui motori piccoli |
| Campo naturale | Massello spesso, taglio lungo vena, taglio in batteria | Pannello sottile, rivestito, traverso vena |
Il confronto vale a parità di geometria del dente. Cambiando geometria o angolo di taglio, due lame con lo stesso Z si comportano in modo diverso.
Le dentature realmente disponibili
L'escursione di dentatura di una famiglia dice poco finché non la incroci con il diametro. La colonna centrale mostra cosa esiste davvero su un diametro molto comune, il 300 mm, ed è lì che si vede la distanza reale fra una famiglia e l'altra.
| Famiglia | Denti (Z) sull'intera famiglia | Sul 300 mm | Impiego |
|---|---|---|---|
| LU1C | 22 - 48 | Z26 | Taglio lungo vena e in batteria di massello |
| LU2A | 18 - 96 | Z36 oppure Z48 | Pannelli, lungo e traverso vena |
| LU2B | 36 - 132 | Z60 oppure Z72 | Pannelli, dentature più fitte della LU2A |
| LU2C | 48 - 168 | Z96 oppure Z120 | Solo traverso vena su pannelli e composti |
| LG2B | 60 - 84 | Z60 oppure Z72 | Pannelli, finitura su squadratrice e sega da banco |
Fra il Z26 della LU1C e il Z120 della LU2C, sullo stesso diametro, ci sono quasi cinque volte i denti. La famiglia definisce l'impostazione tecnica, il codice la configurazione ordinabile.
Le formule per arrivare al numero
Non è un calcolo indicativo: sono le formule del costruttore, e partono tutte dallo spessore del materiale. S è lo spessore da tagliare, D il diametro della lama, P il passo fra due denti.
| Passaggio | Formula | Come si usa |
|---|---|---|
| A. Passo | P = S x 1,4142 / 3 | Dà il passo per un taglio a 3 denti in presa. Dividendo per 4 anziché per 3 ottieni il passo per 4 denti in presa |
| B. Numero di denti | Z = D x 3,14 / P | Trasforma il passo in numero di denti sul diametro che hai in macchina |
| C. Scorciatoia | Z = D x 8 / S | Salta il passo e arriva direttamente a Z. Non è valida per le lame da metalli ferrosi |
Le formule valgono per il taglio traverso vena e per i composti del legno, quindi MDF, multistrato, truciolare e pannelli laminati. Sul taglio lungo vena non si applicano: lì il criterio è lo scarico del truciolo, non il numero di denti in presa.
Un calcolo fatto davvero
Pannello nobilitato da 18 mm, lama da 300 mm, taglio traverso vena. Con la formula A il passo per tre denti in presa viene poco più di 8,4 mm; portandolo nella formula B si arriva a circa 111 denti. La scorciatoia C, più conservativa, dà 133.
Sulla LU2C il 300 mm esiste in Z96 e in Z120. Il calcolo cade in mezzo alle due, e la Z120 è la configurazione che ci si avvicina di più: è esattamente il tipo di conferma che serve, perché il numero teorico raramente coincide con un codice esistente.
Rifai lo stesso conto su un pannello da 30 mm: il calcolo completo scende a 67 denti, la scorciatoia a 80. La Z96 diventa la scelta più vicina. È la ragione per cui su un solo diametro la famiglia propone due dentature: coprono due fasce di spessore, non due livelli di qualità.
Perché la stessa gamma arriva a 168 denti
La LU2C sale fino a 168 denti, e quel valore sta sul 600 mm. Lavora solo traverso vena, con angolo di taglio positivo di 5 gradi: il dente entra quasi di piatto contro la fibra e la finitura dipende dal numero di taglienti che passano sul bordo di uscita.
La LU1C si ferma a 48 denti, sul 550 mm. Taglia lungo vena e in batteria, dove il truciolo è lungo e abbondante: aggiungere denti non migliorerebbe niente, riempirebbe solo i vani. Su ogni diametro propone una sola dentatura, dal Z22 del 250 mm al Z48 del 550.
In mezzo sta la LU2A, che copre da 18 a 96 denti e lavora in entrambe le direzioni. Sul 250 mm trovi Z30 e Z40, sul 400 mm Z48 e Z60: due opzioni per diametro, pensate proprio per farti calibrare la scelta senza cambiare famiglia.
Come arrivare al numero
-
Misura lo spessore reale del pezzo
Non lo spessore nominale del pannello, ma quello che la lama attraversa davvero, pacco compreso se tagli in batteria. È il dato che determina quanti denti restano in presa.
-
Applica le formule, se sei traverso vena o su composti
Passo dallo spessore, numero di denti dal passo e dal diametro. Oppure la scorciatoia Z = D x 8 / S, che ti dà un valore leggermente più prudente. Sul lungo vena le formule non valgono e si torna al criterio dello scarico del truciolo.
-
Verifica quanti denti stanno nel taglio
Il bersaglio sono 3 o 4 denti in presa simultaneamente. Con meno di tre la lama vibra e il taglio non esce uniforme; salendo troppo il truciolo non trova più spazio per uscire.
-
Confronta con l'avanzamento che tieni davvero
Una dentatura fitta ha senso solo se puoi rallentare. Su una linea che avanza a ritmo fisso, aumentare Z senza toccare la velocità significa solo scaldare la lama.
-
Controlla l'aspirazione
Il truciolo fine prodotto da una dentatura alta resta nel taglio se l'aspirazione è debole o la bocchetta è lontana. Su macchine con aspirazione modesta conviene restare su dentature medie.
-
Scegli il codice, non solo il numero
Individuato il Z, resta da verificare che esista nel diametro e nel foro della tua macchina. Su alcune combinazioni di diametro e foro la dentatura desiderata semplicemente non è prevista, e conviene spostarsi di famiglia.
Errori frequenti
-
Salire di dentatura per risolvere una scheggiatura
Se il bordo si scheggia su un pannello rivestito il problema è quasi sempre la geometria del dente o l'assenza dell'incisore, non il numero. Una LU2C da 120 denti sul 300 mm, su melaminico senza incisore, scheggia comunque: solo più lentamente.
-
Usare una dentatura da pannello sul massello spesso
Una lama da 96 denti su un massello da 50 mm non finisce meglio: brucia. Il vano si satura nella prima metà del taglio e da lì in poi la lama striscia invece di tagliare.
-
Confrontare Z fra diametri diversi
48 denti su un 250 mm e 48 denti su un 550 mm sono due passi completamente diversi. Il confronto ha senso solo a parità di diametro, o ragionando sul passo anziché sul numero.
-
Ignorare che Z può includere denti non di taglio
Sulle lame per multilama con denti stabilizzatori la notazione Z distingue i denti di taglio da quelli stabilizzatori, e sulle lame incisore in due parti il valore è la somma dei due dischi. Leggere il numero come se fossero tutti taglienti porta fuori strada.
Domande frequenti
01 Esiste una formula per calcolare il numero di denti?
Sì. Si ricava il passo con P = S x 1,4142 / 3 e poi il numero di denti con Z = D x 3,14 / P. In alternativa la scorciatoia Z = D x 8 / S. Valgono per il traverso vena e per i composti del legno, non per il lungo vena, e la scorciatoia esclude le lame da metalli ferrosi.
02 Con più denti posso andare più veloce?
È il contrario. Più denti impongono un avanzamento più contenuto, perché il vano disponibile per il truciolo si riduce. Se aumenti Z e mantieni la stessa velocità di avanzamento, il carico su ogni dente resta uguale ma il truciolo non riesce più a uscire.
03 Perché la stessa famiglia ha dentature così diverse?
Perché copre diametri molto distanti e il passo deve restare simile. Sulla LU2A il 150 mm esiste in Z24 e il 600 mm in Z96: quattro volte i denti per quattro volte la circonferenza. Confrontare i due numeri senza il diametro accanto non significa nulla.
04 Sul truciolare grezzo conviene una dentatura alta?
Meno di quanto si pensi. Il truciolare grezzo è abrasivo e il bordo non è comunque a vista: una dentatura media taglia più in fretta e il tagliente dura di più, perché ogni dente lavora meno tempo a contatto con il legante.
05 Come faccio a capire se la dentatura è troppo fitta?
Guarda il truciolo e il bordo. Polvere finissima al posto di trucioli, bordo caldo al tatto, tracce scure sulla parete del taglio: sono tutti segni che il vano non sta scaricando. Il rumore diventa anche più acuto e continuo.
06 Il numero di denti influisce sulla durata della lama?
Sì, in entrambe le direzioni. Distribuendo il lavoro su più taglienti ogni dente si usura meno, ma se la dentatura è troppo fitta per lo spessore il calore accelera il degrado del metallo duro e annulla il vantaggio.
07 Posso montare una lama con meno denti per sgrossare?
Sì, ed è una scelta sensata quando il pezzo verrà comunque rifinito dopo. Una dentatura rada assorbe meno potenza e ti permette di tenere l'avanzamento alto, lasciando la lama fitta per il taglio a misura.
08 Due lame con lo stesso Z tagliano allo stesso modo?
No. Geometria del dente, angolo di taglio e grado di metallo duro pesano quanto il numero. La LU2C e la LU2B possono avere dentature vicine ma angoli di taglio diversi, 5 e 10 gradi, e il comportamento sul bordo di uscita cambia in modo evidente.
Revisione tecnica
Filippo Perissinotto
Revisore tecnico per il settore legno
Laureato in Tecnologie e industrie del legno, consulente tecnico ed esperto del settore legno.
La revisione riguarda correttezza, chiarezza e coerenza delle informazioni relative al legno e ai materiali. Per configurazione dell’utensile, impiego della macchina e sicurezza fanno sempre fede la documentazione e le indicazioni del costruttore.
Profilo, qualifiche e metodo di revisioneGuide correlate