Scelta della lama
Glossario tecnico delle lame circolari
In breve
Le tabelle tecniche delle lame circolari usano una decina di sigle ricorrenti: D per il diametro, B per lo spessore di taglio, b per lo spessore del corpo, d per il foro, Z per il numero di denti. A queste si aggiungono le sigle delle geometrie del dente e gli schemi di foratura.
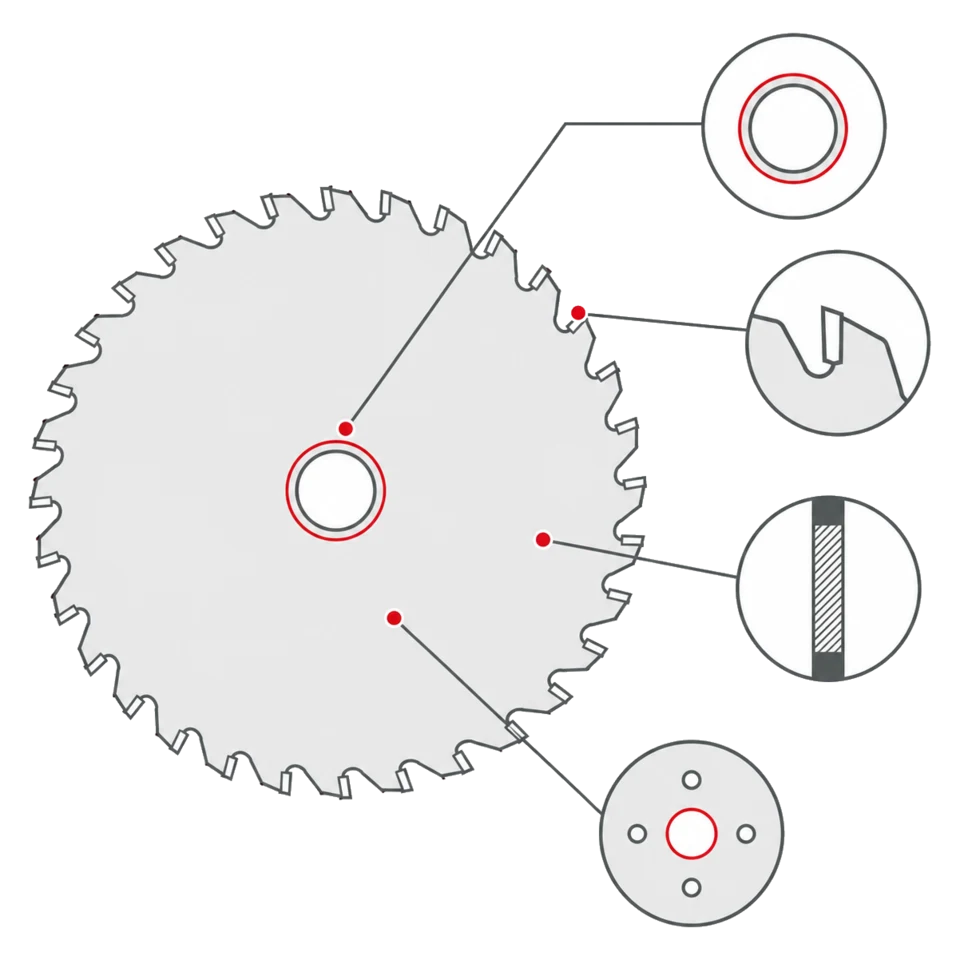
Dimensioni e sigle di tabella
- DiametroD
- Diametro esterno della lama misurato sulla punta dei denti, in millimetri. È imposto dal gruppo di taglio della macchina e non va mai superato: determina la velocità periferica e quindi il regime ammesso. A catalogo si va dagli 80 mm degli incisori più piccoli ai 760 mm delle lame da sezionatura.
- Spessore di taglioB
- Larghezza dell'intaglio che la lama lascia nel materiale, misurata sui denti. Determina lo sfrido e la potenza richiesta: sulle lame a taglio sottile scende a 2,2 mm, sulle lame da sezionatura industriale arriva a 6,4 mm. Su alcune famiglie, come gli incisori, è un intervallo e non un valore fisso.
- Spessore del corpob
- Spessore del disco d'acciaio senza i denti. È sempre minore di B, e la differenza fra i due valori è ciò che impedisce al corpo di strisciare contro le pareti del taglio. Un corpo troppo sottile rispetto al diametro flette sotto carico e il taglio esce fuori squadra.
- Forod
- Diametro del foro centrale che accoppia la lama all'albero della macchina, in millimetri. Deve corrispondere esattamente. Oltre alle misure intere più diffuse esistono fori in pollici, come 15,88 e 25,4 mm, tipici delle troncatrici di produzione anglosassone.
- Numero di dentiZ
- Quantità di taglienti presenti sulla lama. Sulle famiglie a catalogo si va da 16 denti delle lame da taglio in batteria fino a 168 delle lame da traverso vena. Su alcune configurazioni il valore comprende anche denti che non tagliano, come gli stabilizzatori, o è la somma di due dischi accoppiati.
- PassoP
- Distanza fra due denti consecutivi misurata sulla circonferenza. È il ponte fra spessore del materiale e numero di denti: si ricava con P = S x 1,4142 / 3 per un taglio a tre denti in presa, e da lì si arriva a Z con la formula Z = D x 3,14 / P.
- Denti in presa
- Numero di taglienti che si trovano contemporaneamente dentro il materiale durante il taglio. Deve essere 3 o 4: con meno di tre la lama comincia a vibrare e il taglio non risulta uniforme. È il criterio da cui derivano tutte le formule per il calcolo della dentatura.
- Numero massimo di giri
- Regime oltre il quale la lama non può essere impiegata. Scende all'aumentare del diametro: il riferimento generale va da 23.000 giri sul 100 mm a 2.250 sull'800 mm, passando per 8.000 sul 250 e 5.500 sul 350. Superarlo fa perdere alla lama le sue caratteristiche e la rende pericolosa. Alcune famiglie hanno tabelle proprie più restrittive.
Geometrie del dente
- ATB
- Dentatura a taglienti smussati alternati: un dente è inclinato verso destra, il successivo verso sinistra. Lo spigolo in anticipo recide le fibre superficiali prima che vengano sollevate, ed è la ragione per cui è la geometria di riferimento su legno massiccio e pannelli. Lo smusso varia da 5 a 38 gradi secondo la famiglia.
- TCG
- Sigla internazionale della dentatura piano-trapezio: un dente trapezoidale che apre il taglio si alterna a un dente piano che ne pareggia il fondo. Distribuendo il carico su due profili diversi protegge gli spigoli del tagliente, ed è la geometria usata su laminati, plastiche e metalli non ferrosi.
- Dente piano-trapezio
- Denominazione italiana della geometria TCG. Nelle schede compare con angoli di taglio molto diversi secondo l'impiego: positivo di 5 o 10 gradi sulle lame per bilaminati con incisore, negativo di 6 gradi sulle lame per trafilati in alluminio, rame e ottone oltre i 3 mm di spessore.
- DTCG
- Dente doppio trapezio, con profilo trapezoidale su entrambe le facce. Ripartisce l'urto su più spigoli e regge condizioni che le geometrie da legno non tollerano: è la dentatura delle lame per il taglio a secco di tubi e profili in acciaio e dei materiali polimerici abrasivi.
- Dente piano
- Tagliente rettilineo, senza smusso. Asporta frontalmente e lascia un fondo di taglio squadrato. È la geometria delle lame a taglio sottile per lungo vena e, con l'aggiunta dei denti stabilizzatori, delle lame per macchine multilama destinate al taglio in batteria.
- Dente smussato
- Profilo con smusso pronunciato, a 45 gradi sulle lame da carpenteria. La forma è studiata per tollerare l'urto contro chiodi o graffe nei legni da costruzione. Tollerare non significa essere immune: il contatto ripetuto con parti metalliche resta abrasivo per il tagliente.
- Angolo di taglio
- Inclinazione della faccia del dente rispetto al raggio della lama, indicata di solito con alfa. Positivo il dente attacca il materiale e lo tira dentro il taglio; negativo lo spinge verso il piano di lavoro. A catalogo si passa da +15 gradi delle lame per pannelli a -6 gradi delle lame con mordente negativo.
- Limitatore
- Spallamento ricavato davanti al tagliente che impedisce al dente di affondare oltre una certa quota. Contiene il truciolo asportato a ogni passaggio e riduce il rischio di rinculo, soprattutto dove l'avanzamento è imposto dalla macchina e non dall'operatore.
- Denti stabilizzatori
- Denti che non partecipano al taglio ma mantengono la lama in asse dentro il pacco di materiale. Compaiono sulle lame per macchine multilama, dove la notazione Z separa i denti di taglio da quelli stabilizzatori: leggere il numero come se fossero tutti taglienti porta a scelte sbagliate.
Forature e montaggio
- Foro di trascinamento
- Foro supplementare, oltre a quello centrale, in cui si inserisce un perno della flangia per trasmettere il moto alla lama. Serve dove il solo attrito del serraggio non basta a garantire il trascinamento sotto carico. Se la macchina li prevede e la lama non li ha, la lama slitta sull'albero.
- NL
- Fori di trascinamento. La notazione è quantità, diametro del foro e diametro della circonferenza su cui i fori sono disposti: 2/9/46,4 indica due fori da 9 mm su una circonferenza da 46,4 mm. Sono i fori in cui entrano le spine sporgenti dalla flangia.
- KN
- Cava di trascinamento, espressa come larghezza per profondità in millimetri: 10 x 4 è una cava larga 10 mm e profonda 4 mm. È il sistema alternativo alla foratura tonda, e i due non sono intercambiabili sulla stessa macchina.
- Schemi FT01, FT02, FT03
- Raggruppamenti che riuniscono più forature sullo stesso corpo lama. FT01 comprende 2/7/42, 2/9/46,4 e 2/10/60; FT02 solo 2/9/46,4 e 2/10/60; FT03 2/7/42 e 2/10/60. Una lama FT01 copre quindi anche le flange servite da FT02, mentre non vale il contrario.
- Albero
- Perno rotante su cui la lama viene montata. Deve essere perfettamente rettilineo e in tolleranza h7. Se l'albero è fuori tolleranza nessun foro corretto restituisce un montaggio corretto, e il difetto si presenta sul bordo del taglio come ondulazione regolare.
- Flangia
- Coppia di dischi che serrano la lama sull'albero. Devono avere uguale diametro, il più grande possibile e comunque mai inferiore a un terzo del diametro della lama, ed essere parallele fra loro. Diametri, lati e concentricità si verificano con un comparatore, non a occhio.
- Anelli distanziali
- Anelli interposti fra lama e flange per posizionare la lama sull'albero. Devono essere perfettamente paralleli e tenuti puliti come le flange: un residuo di resina fra due superfici di appoggio si traduce in eccentricità e in un taglio ondulato.
- Sporgenza della lama
- Quota di lama che emerge sopra il pezzo. Deve essere almeno pari all'altezza del dente, e si aumenta o si riduce entro quel vincolo per migliorare la finitura: cambiando la sporgenza cambia l'angolo con cui il dente attacca il materiale.
- Cave di trascinamento
- Sedi rettangolari ricavate attorno al foro centrale al posto dei fori tondi. Lo schema 4CH 21x5 indica quattro cave da 21 x 5 mm e ricorre sulle lame per macchine multilama: non è convertibile in una foratura tonda e va verificato sulla macchina.
- Bussola di riduzione
- Anello rettificato che adatta un foro più grande a un albero più piccolo, previsto solo per gli accoppiamenti dichiarati. Un adattamento improvvisato introduce eccentricità: la lama gira fuori centro, il taglio si allarga e i cuscinetti della macchina lavorano fuori specifica.
Materiali, tecnologie e accessori
- Metallo duro
- Lega sinterizzata a base di carburi con cui sono realizzate le placchette riportate sui denti. Non esiste un metallo duro universale: le famiglie a catalogo usano gradi diversi, da H01K e H00K per legno e pannelli a H00XA e H00XF per i rivestiti e le plastiche, K10S per la carpenteria e TF30 per l'acciaio.
- Grado di metallo duro
- Sigla che identifica la composizione della placchetta e ne definisce il compromesso fra durezza e tenacità. Un grado più duro resiste meglio all'abrasione ma si scheggia più facilmente sugli urti: è la ragione per cui le lame da carpenteria e quelle da laminato usano gradi diversi.
- Anti-vibrazione
- Intagli ricavati nel corpo della lama, spesso riempiti, che smorzano le vibrazioni del disco in rotazione. Riducono rumore e ondulazione del taglio. Non sono presenti su tutte le famiglie né su tutti i diametri: su alcune serie compaiono solo dai 230 o 250 mm in su.
- Anti-kickback
- Configurazione del corpo e del dente studiata per ridurre il rischio di rinculo del pezzo. Compare su alcune famiglie per taglio lungo vena, dove il materiale può chiudersi sulla lama liberando tensioni interne. Non sostituisce il cuneo separatore né i dispositivi di sicurezza della macchina.
- Lama incisore
- Lama di piccolo diametro montata davanti alla lama principale, che ruota in senso contrario e incide il rivestimento del pannello dal basso prima del passaggio della lama principale. Senza incisore il bordo inferiore di un melaminico tende a scheggiare, per quanto fitta sia la dentatura.
- Incisore regolabile
- Gruppo incisore composto da due dischi affiancati, il cui spessore di taglio si regola inserendo anelli distanziali fra i due elementi. Su alcuni codici la regolazione avviene direttamente in macchina senza distanziali. Il valore Z riportato in tabella è la somma dei denti dei due dischi.
- Incisore conico
- Incisore in un pezzo solo, con profilo conico, il cui spessore di incisione si regola variando l'altezza rispetto al piano. Per ogni millimetro di spostamento l'incisione si allarga di circa 0,25 mm: la regolazione va fatta a piccoli passi, verificando la corrispondenza con la lama principale.
- Mordente negativo
- Condizione di lavoro con angolo di taglio negativo, in cui la pressione di taglio spinge il pezzo contro il piano di lavoro invece di sollevarlo. È ciò che permette a certe lame di lavorare con albero sopra il piano mantenendo il pannello aderente al supporto.
- Affilatura
- Ripristino del filo tagliente, da fare appena la lama lo perde e non quando il taglio è già degradato. Va eseguita rispettando gli angoli originali dei denti, con mole appropriate e abbondante refrigerazione. Il corpo dietro il dente non va abbassato più del necessario e mai a mano: si rischia la rottura della placchetta e la perdita dell'equilibratura.
- Famiglia e codice
- La famiglia è un'impostazione tecnica: grado di metallo duro, geometria del dente, angolo di taglio, campo d'impiego. Il codice è una singola configurazione dimensionale dentro quella impostazione. Una famiglia può contenere da due a oltre centocinquanta codici, tutti con la stessa logica di taglio e dimensioni diverse.
Domande frequenti
01 Qual è la differenza fra B e b?
B è lo spessore di taglio, cioè la larghezza dell'intaglio misurata sui denti; b è lo spessore del disco d'acciaio. B è sempre maggiore di b, e quella differenza è lo spazio che impedisce al corpo lama di strisciare contro le pareti del taglio.
02 Che cosa indica esattamente Z?
Il numero di denti della lama. Attenzione però ai casi particolari: sulle lame per multilama la notazione distingue denti di taglio e denti stabilizzatori, e sugli incisori in due parti il valore indicato è la somma dei denti dei due dischi accoppiati.
03 ATB e TCG si possono sostituire fra loro?
No, risolvono problemi diversi. ATB recide le fibre del legno con uno spigolo inclinato, TCG protegge il tagliente distribuendo il carico su due profili e serve dove il materiale è duro, abrasivo o rivestito. Su un massello lungo vena il TCG taglia più lentamente senza vantaggi.
04 Cosa significa la notazione 2/10/60?
È un NL, cioè una foratura di trascinamento: due fori da 10 mm disposti su una circonferenza da 60 mm. Quantità, diametro del foro, diametro del cerchio. Se invece trovi un valore come 10 x 4 stai leggendo un KN, una cava da 10 mm di larghezza e 4 di profondità.
05 Tutte le lame hanno la tecnologia anti-vibrazione?
No. È presente su molte famiglie ma non su tutte, e su alcune serie solo a partire da un certo diametro, tipicamente 230 o 250 mm. Sulle lame da carpenteria, per esempio, non è prevista.
06 Il grado di metallo duro conta più della geometria?
Contano insieme. La geometria decide come il dente entra nel materiale, il grado decide quanto a lungo continuerà a farlo. Su materiali abrasivi come il truciolare o l'HPL il grado pesa sulla durata più di quanto si veda al primo taglio.
07 Il limitatore serve anche in officina o solo sulle macchine automatiche?
Il beneficio è maggiore dove l'avanzamento è imposto dalla macchina, come su squadratrici con avanzatore e multilama. In lavorazione manuale riduce comunque la tendenza della lama ad affondare quando il pezzo si chiude sul taglio.
08 Serve sempre l'incisore sui pannelli rivestiti?
Non sempre. Esistono famiglie studiate per lavorare senza incisore, con angolo di taglio negativo, indicate fino a spessori di circa 15 o 40 mm secondo la serie. Fuori da quei campi d'impiego, sul melaminico l'incisore resta la soluzione più affidabile.
Revisione tecnica
Filippo Perissinotto
Revisore tecnico per il settore legno
Laureato in Tecnologie e industrie del legno, consulente tecnico ed esperto del settore legno.
La revisione riguarda correttezza, chiarezza e coerenza delle informazioni relative al legno e ai materiali. Per configurazione dell’utensile, impiego della macchina e sicurezza fanno sempre fede la documentazione e le indicazioni del costruttore.
Profilo, qualifiche e metodo di revisioneGuide correlate