Scelta della lama
Diametro e foro della lama: come verificare la compatibilità
In breve
La compatibilità si verifica su tre dati e non su due. Il diametro deve stare entro il massimo ammesso dal gruppo di taglio, il foro deve coincidere esattamente con l'albero, e lo schema delle forature supplementari deve corrispondere ai perni della flangia. Se anche uno solo non torna, la lama non è montabile o non lavora in sicurezza.
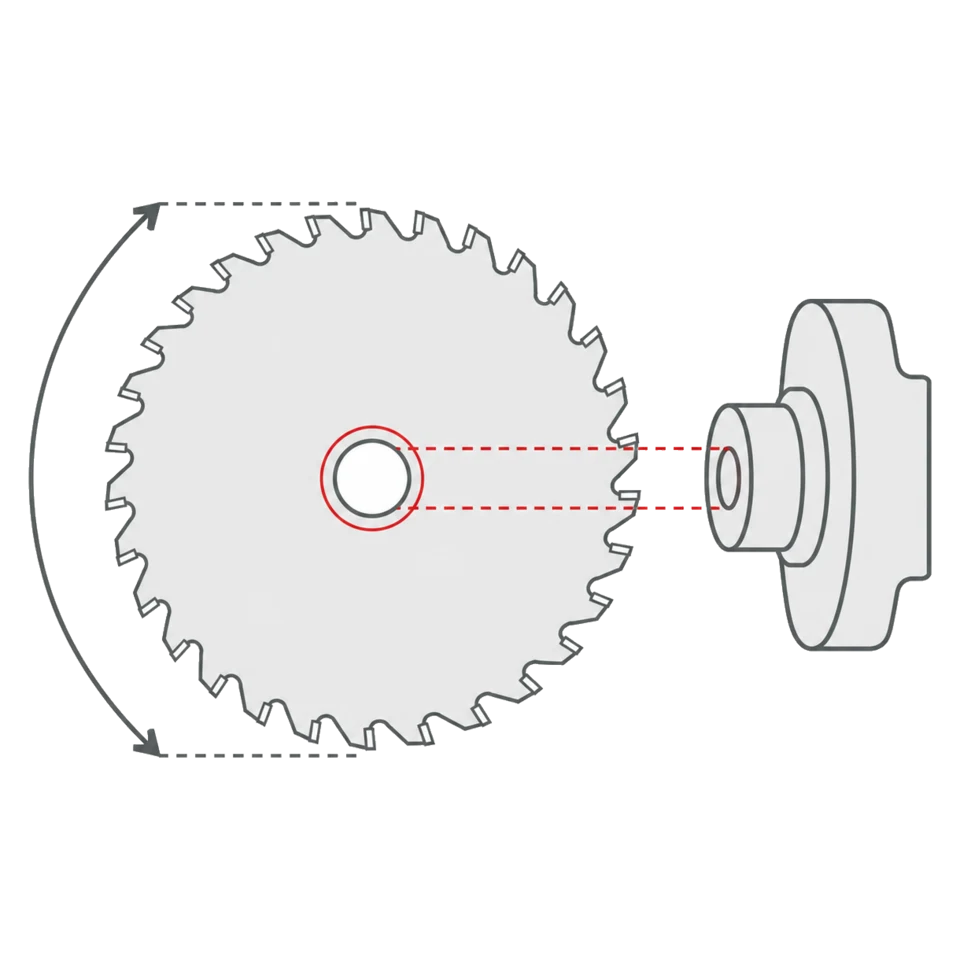
Il diametro non è solo una questione di spazio
Il diametro massimo ammesso dalla macchina è un limite di sicurezza, non un ingombro. A parità di giri, una lama più grande ha una velocità periferica più alta, e il numero massimo di giri ammesso scende proprio all'aumentare del diametro. Superarlo non è una forzatura marginale: la lama perde le sue caratteristiche, il taglio peggiora e la lama diventa pericolosa.
La tabella generale del costruttore parte da 23.000 giri sul 100 mm e arriva a 2.250 giri sull'800 mm. In mezzo trovi 8.000 giri sul 250 mm, 6.500 sul 300, 5.500 sul 350 e 3.100 sul 600. Sono i limiti validi per l'intera gamma, e servono da primo riscontro quando la lama montata non è leggibile.
Attenzione però a non applicarli dove esiste un limite più stretto. La LU6A, per il taglio a secco dell'acciaio, ha una tabella propria molto più bassa: 3.200 giri sul 160 mm, 1.900 sul 250, 1.800 sul 300 e 1.600 sul 355. Sul 300 mm significa 1.800 giri contro i 6.500 del riferimento generale, un fattore tre e mezzo.
Sotto il diametro previsto puoi scendere, entro i limiti meccanici del gruppo, ma perdi profondità di taglio e fai lavorare la lama a una velocità periferica più bassa di quella per cui è stata progettata. Sopra non si va mai, nemmeno se il carter fisicamente lo consente.
Il foro è un accoppiamento, non una misura indicativa
Il foro centrale deve corrispondere all'albero senza gioco apprezzabile. Mezzo millimetro di scarto si traduce in eccentricità, e l'eccentricità si legge sul bordo del taglio prima ancora che sul rumore della macchina.
L'escursione dei fori a catalogo è ampia e non arbitraria: 15,88 - 16 - 20 - 22 - 25 - 25,4 - 30 - 32 - 35 - 40 - 45 - 50 - 50,8 - 55 - 60 - 65 - 70 - 75 - 80 - 90 - 100 mm. Sono ventuno misure e nessuna è casuale: rispecchiano gli alberi delle macchine a cui le lame sono destinate. I valori decimali tradiscono l'origine in pollici — 15,88 mm sono 5/8", 25,4 mm un pollice esatto, 50,8 mm due pollici — e compaiono sulle macchine di produzione anglosassone. La LSBX per sezionatrici orizzontali arriva a 100 mm, mentre la LU2A copre da 20 a 80 mm sull'intera gamma da 150 a 760 mm.
Poi ci sono i fori non interi. La LU6A ha sette codici con foro da 15,88 o 25,4 mm, misure in pollici tipiche delle troncatrici di produzione anglosassone. Se la tua macchina è di quella scuola, cercare un foro da 16 mm è un vicolo cieco.
Le forature di trascinamento a colpo d'occhio
Molte macchine industriali non affidano la trasmissione al solo foro centrale: la flangia porta perni o linguette che devono trovare le loro sedi sulla lama. Nelle tabelle il dato compare sotto due sigle, NL e KN, e in alcuni casi raggruppato in uno schema FT.
| Sigla | Cosa indica | Come si legge |
|---|---|---|
| NL | Fori di trascinamento | Quantità / diametro del foro / diametro della circonferenza. 2/9/46,4 sono due fori da 9 mm su una circonferenza da 46,4 mm |
| KN | Cava di trascinamento | Larghezza x profondità in millimetri. 10 x 4 è una cava larga 10 mm e profonda 4 mm |
| FT01 | Schema raggruppato | 2/7/42 + 2/9/46,4 + 2/10/60, il più esteso: tre passi diversi sulla stessa lama |
| FT02 | Schema raggruppato | 2/9/46,4 + 2/10/60, sottoinsieme di FT01 senza il passo da 42 mm |
| FT03 | Schema raggruppato | 2/7/42 + 2/10/60, presente sulle lame da carpenteria |
| 4CH 21x5 | Quattro cave di trascinamento | Quattro cave da 21 x 5 mm, tipiche delle macchine multilama |
Gli schemi FT raggruppano più forature sulla stessa lama per coprire flange diverse senza cambiare codice. Una lama FT01 serve quindi anche le macchine che richiedono FT02, mentre non vale il contrario.
Quello che tiene la lama conta quanto la lama
Le flange di serraggio hanno requisiti precisi e quasi nessuno li verifica. Devono avere uguale diametro, il più grande possibile, e comunque mai inferiore a un terzo del diametro della lama montata. Su una lama da 300 mm significa flange da almeno 100 mm: molte macchine ne montano di più piccole, e quello è già un motivo di taglio ondulato.
Devono anche essere parallele fra loro. Diametri, lati e concentricità si controllano con un comparatore, non a occhio. Se la lama gira eccentrica e il foro è corretto, è qui che va cercato il problema.
L'albero, dal canto suo, deve essere perfettamente rettilineo e in tolleranza h7. È il dato che rende inutile ogni discussione sul gioco del foro: se l'albero è fuori tolleranza, nessun foro corretto restituisce un montaggio corretto.
Gli anelli distanziali seguono la stessa logica. Perfettamente paralleli e puliti, come le flange. Un residuo di resina fra distanziale e flangia vale mezzo decimo di eccentricità, e a 6.500 giri quel mezzo decimo si sente.
La verifica, in ordine
-
Leggi la lama che hai già montata
Diametro, foro, spessore di taglio e numero massimo di giri sono stampigliati sul corpo. È il riscontro più veloce e più affidabile del manuale, purché la lama montata sia quella corretta.
-
Controlla il diametro massimo sul gruppo di taglio
Va confrontato con il carter e con la corsa di sollevamento, non solo con lo spazio libero. Una lama che entra ma sfiora il cuneo separatore o l'incisore non è utilizzabile.
-
Misura l'albero, non il foro della vecchia lama
Se la lama precedente era già montata con un adattamento improprio, misurarla ti fa ripetere l'errore. Il calibro sull'albero pulito è l'unico dato certo.
-
Fotografa la flangia
Conta i perni, misurane il diametro e la circonferenza su cui stanno: è esattamente il formato NL. Se invece della spina trovi una linguetta, misura larghezza e profondità della sede e stai leggendo un KN. Con quei numeri riconosci subito se ti serve FT01, FT02, FT03 o uno schema specifico.
-
Controlla le flange
Uguale diametro, mai meno di un terzo del diametro della lama, superfici parallele e pulite. È la verifica che si salta più spesso e quella che spiega la maggior parte dei tagli ondulati con lama nuova.
-
Confronta il regime
Il numero di giri della macchina deve restare sotto il massimo ammesso per quel diametro: 8.000 sul 250 mm, 6.500 sul 300, 5.500 sul 350 secondo il riferimento generale. Dove la famiglia ha una tabella propria, come sulle lame per l'acciaio a secco, vale quella e i valori sono molto più bassi.
-
Verifica lo spessore di taglio
Su squadratrice con incisore la corrispondenza fra lo spessore della lama principale e quello dell'incisore va controllata prima del montaggio: gli incisori conici si regolano in altezza, e a ogni millimetro di spostamento l'incisione si allarga di circa 0,25 mm.
Campi dimensionali di alcune famiglie
Serve a capire in quale famiglia cercare una certa combinazione. Il campo indicato è quello dell'intera famiglia, non di un singolo codice.
| Famiglia | Diametro (mm) | Foro (mm) | Destinazione |
|---|---|---|---|
| LI25M | 80 - 340 | 16 - 80 | Incisori conici per sezionatrici orizzontali e squadratrici |
| LU1D | 250 - 350 | 30 - 70 | Massello lungo vena e in batteria, anche con cave 4CH 21x5 |
| LU2A | 150 - 760 | 20 - 80 | Pannelli lungo e traverso vena |
| LSBX | 250 - 720 | 30 - 100 | Sezionatura industriale su sezionatrici orizzontali |
| LU6A | 160 - 355 | 15,88 - 30 | Taglio a secco di tubi e profili in acciaio |
Il campo della famiglia dice dove cercare, non cosa esiste: la combinazione precisa di diametro e foro si trova solo a livello di codice.
Errori frequenti
-
Fermarsi a diametro e foro
Sulle lame per sezionatrice industriale i due dati non bastano: vanno verificati anche gli angoli e le forature previste per quel modello di macchina. Una LSBX con diametro e foro giusti può comunque non essere la configurazione prevista dal costruttore della sezionatrice.
-
Adattare il foro con soluzioni improvvisate
Le bussole di riduzione rettificate esistono per gli accoppiamenti previsti. Tutto il resto introduce eccentricità: la lama gira fuori centro, il taglio si allarga e i cuscinetti pagano il conto.
-
Confondere NL e KN
Sono due sistemi di trascinamento diversi. NL sono fori tondi per spine, KN è una cava per linguetta misurata in larghezza per profondità. Le cave 4CH 21x5 delle multilama non si convertono in una foratura tonda: se la macchina trascina per cava, una lama con solo FT01 o FT02 slitta sotto carico.
-
Montare l'incisore senza verificare lo spessore
Se l'incisione è più stretta del taglio principale il rivestimento scheggia lo stesso; se è troppo larga resta un gradino visibile sul bordo. La regolazione va fatta a piccoli passi e verificata su uno scarto.
Domande frequenti
01 Posso montare una lama di diametro inferiore al massimo previsto?
Sì, se il gruppo di taglio lo consente meccanicamente, ma perdi profondità di taglio utile e la lama lavora a velocità periferica più bassa. Su una squadratrice significa spesso non riuscire più a passare il pacco che tagliavi prima.
02 Cosa vuol dire esattamente 2/9/46,4?
È una foratura di trascinamento, sigla NL: due fori da 9 mm di diametro disposti su una circonferenza da 46,4 mm. Primo numero la quantità, secondo il diametro del foro, terzo il diametro del cerchio su cui i fori sono distribuiti attorno al foro centrale.
03 Che differenza c'è tra FT01 e FT02?
FT02 comprende 2/9/46,4 e 2/10/60, mentre FT01 aggiunge anche 2/7/42. Una lama FT01 copre quindi tutte le flange servite da FT02 più una in più: se la tua macchina usa il passo da 42 mm, FT02 non basta.
04 Il foro da 15,88 mm si può portare a 16?
Non con lavorazioni improvvisate. 15,88 mm corrisponde a 5/8 di pollice e compare su alcuni codici della LU6A per troncatrici di produzione anglosassone: è una misura di progetto, non una tolleranza di quella da 16.
05 Come faccio a sapere se servono le forature di trascinamento?
Guarda la flangia con la lama smontata. Se oltre al perno centrale ci sono spine sporgenti, quelle spine devono trovare i fori corrispondenti. Se la superficie è liscia, il trascinamento avviene per attrito e bastano foro e serraggio.
06 Perché la stessa famiglia ha fori diversi?
Perché copre macchine diverse. La LU2A va dalla sega circolare portatile alla sezionatrice orizzontale, e passa da 20 a 80 mm di foro proprio per questo. Il campo della famiglia non è una gamma di adattatori, sono codici distinti.
07 Il numero massimo di giri cambia con il diametro?
Sì, e scende quando il diametro sale. Il riferimento generale va da 23.000 giri sul 100 mm a 2.250 giri sull'800 mm. Alcune famiglie hanno limiti propri più stretti: quelle per il taglio a secco dell'acciaio si fermano a 1.600 giri sul 355 mm.
08 La lama gira eccentrica: è colpa del foro?
Può esserlo, ma prima controlla flange e albero. Le flange devono avere uguale diametro, non inferiore a un terzo di quello della lama, ed essere parallele; l'albero deve essere rettilineo e in tolleranza h7. Una flangia sporca di resina produce lo stesso effetto di un foro sbagliato.
Revisione tecnica
Filippo Perissinotto
Revisore tecnico per il settore legno
Laureato in Tecnologie e industrie del legno, consulente tecnico ed esperto del settore legno.
La revisione riguarda correttezza, chiarezza e coerenza delle informazioni relative al legno e ai materiali. Per configurazione dell’utensile, impiego della macchina e sicurezza fanno sempre fede la documentazione e le indicazioni del costruttore.
Profilo, qualifiche e metodo di revisioneGuide correlate