Choix de la lame
Diamètre et alésage d’une lame circulaire : vérifier la compatibilité
En bref
La compatibilité dépend de trois caractéristiques. Le diamètre doit rester dans la limite admise par le groupe de coupe, l’alésage doit correspondre exactement à l’arbre et les éventuels perçages supplémentaires doivent coïncider avec la bride. Si l’un de ces contrôles échoue, la lame ne peut pas être montée ou fonctionner correctement et en sécurité.
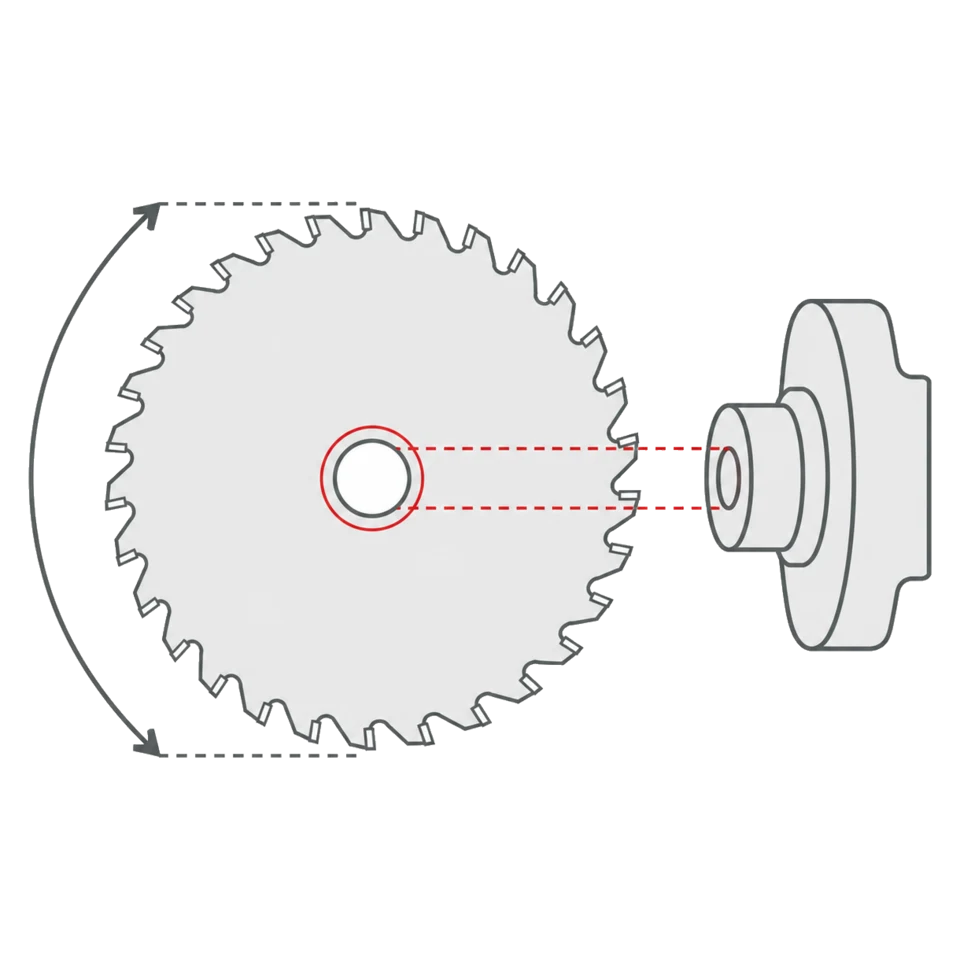
Le diamètre n’est pas seulement une question d’espace disponible
Le diamètre maximal autorisé par la machine est une limite de sécurité, pas une simple cote d’encombrement. À régime égal, une grande lame possède une vitesse périphérique supérieure ; la vitesse maximale admissible diminue donc lorsque le diamètre augmente. Dépasser la limite modifie les conditions de fonctionnement, dégrade la coupe et présente un danger.
Le tableau général du fabricant part de 23 000 tr/min à 100 mm et descend à 2 250 tr/min à 800 mm. Les valeurs intermédiaires comprennent 8 000 tr/min à 250 mm, 6 500 à 300 mm, 5 500 à 350 mm et 3 100 à 600 mm. Elles constituent un premier contrôle utile lorsque les marquages de la lame montée sont illisibles.
Une limite propre à la famille et plus basse prévaut toujours. Les lames LU6A pour la coupe à sec de l’acier travaillent à des régimes bien inférieurs : 3 200 tr/min à 160 mm, 1 900 à 250 mm, 1 800 à 300 mm et 1 600 à 355 mm. À 300 mm, la limite est donc 1 800 et non la référence générale de 6 500 tr/min.
Un diamètre inférieur peut être admis dans les limites mécaniques du groupe, mais il réduit la hauteur de coupe et la vitesse périphérique. Ne dépassez jamais le diamètre annoncé, même si le protecteur semble laisser suffisamment de place.
L’alésage est un ajustement précis, pas une cote approximative
L’alésage central doit correspondre à l’arbre sans jeu appréciable. Même un faible écart crée une excentricité, visible sur le chant et souvent audible dans la machine.
Le catalogue comprend 21 alésages : 15,88, 16, 20, 22, 25, 25,4, 30, 32, 35, 40, 45, 50, 50,8, 55, 60, 65, 70, 75, 80, 90 et 100 mm. Ils correspondent à de véritables arbres de machine, pas à une plage de tolérances. Les valeurs décimales révèlent souvent une origine impériale : 15,88 mm équivaut à 5/8 pouce, 25,4 mm à un pouce et 50,8 mm à deux pouces. LSBX pour scies à panneaux horizontales atteint 100 mm, tandis que LU2A couvre 20 à 80 mm dans sa gamme de 150 à 760 mm.
LU6A comporte par exemple des références avec alésages de 15,88 ou 25,4 mm pour des machines aux normes impériales. Un alésage de 16 mm ne remplace pas 15,88 mm.
Systèmes d’entraînement en un coup d’œil
De nombreuses machines industrielles ne transmettent pas le couple uniquement par friction autour de l’alésage. Les ergots ou clavettes de la bride exigent des formes correspondantes sur la lame, indiquées NL ou KN et parfois regroupées dans un schéma FT.
| Code | Signification | Lecture |
|---|---|---|
| NL | Trous pour ergots d’entraînement | Nombre / diamètre du trou / diamètre du cercle d’entraxe. 2/9/46,4 signifie deux trous de 9 mm sur un cercle de 46,4 mm |
| KN | Rainure d’entraînement | Largeur × profondeur en millimètres. 10 × 4 signifie 10 mm de large et 4 mm de profondeur |
| FT01 | Schéma combiné | 2/7/42 + 2/9/46,4 + 2/10/60 : trois schémas différents sur la même lame |
| FT02 | Schéma combiné | 2/9/46,4 + 2/10/60 : FT01 sans le cercle de 42 mm |
| FT03 | Schéma combiné | 2/7/42 + 2/10/60, présent sur les lames de construction |
| 4CH 21×5 | Quatre rainures d’entraînement | Quatre rainures de 21 × 5 mm, courantes sur les scies multi-lames |
Les schémas FT réunissent plusieurs dispositions sur une lame pour différentes brides. FT01 contient les schémas de FT02, mais FT02 ne contient pas le 2/7/42 supplémentaire.
Le montage compte autant que la lame
Les brides de serrage doivent avoir le même diamètre, être aussi grandes que possible et jamais inférieures au tiers du diamètre de la lame. Une lame de 300 mm nécessite donc au moins 100 mm. Des brides trop petites causent fréquemment des coupes instables ou ondulées.
Les faces des brides doivent aussi être parallèles. Diamètre, faces et concentricité se contrôlent au comparateur, pas à l’œil. Si la lame tourne de façon excentrée malgré le bon alésage, inspectez le montage.
L’arbre doit être rectiligne et respecter la tolérance h7. Un alésage correct ne compense pas un arbre hors tolérance.
Les bagues entretoises suivent la même règle : elles doivent être parallèles et propres. Même un dépôt mince de résine entre entretoise et bride introduit un faux-rond significatif à la vitesse de travail.
Contrôles de compatibilité dans le bon ordre
-
Lisez la lame déjà montée
Diamètre, alésage, épaisseur de coupe et vitesse maximale figurent sur le corps. C’est la référence la plus rapide si la lame montée est connue pour être correcte.
-
Contrôlez le diamètre maximal sur le groupe de coupe
Comparez-le au protecteur et à toute la course verticale, pas seulement au dégagement visible. Une lame qui touche le couteau diviseur ou l’inciseur est inutilisable.
-
Mesurez l’arbre, pas l’ancienne lame
Une ancienne lame peut déjà contenir une bague inadaptée. Une mesure au pied à coulisse sur l’arbre propre constitue la référence fiable.
-
Photographiez et mesurez la bride
Comptez les ergots, mesurez leur diamètre et le cercle d’entraxe : c’est la notation NL. Pour une clavette, mesurez largeur et profondeur : notation KN. Ces valeurs identifient FT01, FT02, FT03 ou un schéma propre à la machine.
-
Inspectez les brides
Elles doivent avoir le même diamètre, mesurer au moins un tiers de la lame et présenter des faces propres et parallèles. Ce point explique souvent une coupe ondulée avec une lame neuve.
-
Comparez le régime de travail
Le régime de la machine doit rester sous la limite du diamètre. Utilisez le tableau propre à la famille lorsqu’il existe, notamment pour les lames de coupe à sec de l’acier, beaucoup plus lentes.
-
Contrôlez la compatibilité des épaisseurs de coupe
Sur une scie à format avec inciseur, la largeur d’incision doit correspondre au trait de la lame principale. Un inciseur conique se règle en hauteur ; environ chaque millimètre de déplacement vertical modifie la largeur de 0,25 mm.
Plages dimensionnelles de quelques familles
Ces plages permettent de repérer où chercher une combinaison. Elles décrivent toute une famille, pas une référence individuelle.
| Famille | Diamètre (mm) | Alésage (mm) | Application |
|---|---|---|---|
| LI25M | 80–340 | 16–80 | Inciseurs coniques pour scies à panneaux horizontales et scies à format |
| LU1D | 250–350 | 30–70 | Refente et refente multiple du bois massif, avec rainures 4CH 21×5 |
| LU2A | 150–760 | 20–80 | Coupe longitudinale et transversale de panneaux |
| LSBX | 250–720 | 30–100 | Débit industriel de panneaux sur machines horizontales |
| LU6A | 160–355 | 15,88–30 | Coupe à sec de tubes et profilés en acier |
La plage familiale indique où chercher. La combinaison exacte diamètre-alésage n’existe qu’au niveau de la référence produit.
Erreurs fréquentes
-
S’arrêter au diamètre et à l’alésage
Sur les lames de débit industriel, contrôlez aussi les angles et perçages prévus pour la machine. Une LSBX au bon diamètre et alésage peut ne pas être la configuration approuvée par le constructeur.
-
Improviser un adaptateur d’alésage
Des bagues de réduction de précision existent pour des combinaisons définies. Une solution improvisée introduit de l’excentricité, élargit le trait et charge les roulements.
-
Confondre NL et KN
NL désigne des trous ronds ; KN une rainure mesurée en largeur et profondeur. Les rainures 4CH 21×5 des multi-lames ne peuvent pas être remplacées par des trous FT01 ou FT02.
-
Monter un inciseur sans contrôler la largeur
Si l’incision est plus étroite que le trait principal, le revêtement s’écaille encore ; trop large, elle laisse un ressaut. Réglez par petits pas et testez sur une chute.
Questions fréquentes
01 Puis-je monter une lame plus petite que le diamètre maximal de la machine ?
Oui si le groupe le permet mécaniquement, mais hauteur utile et vitesse périphérique diminuent. Sur une scie à format, cela peut empêcher de couper la même épaisseur d’empilage.
02 Que signifie exactement 2/9/46,4 ?
C’est une spécification NL : deux trous de 9 mm disposés sur un cercle d’entraxe de 46,4 mm autour de l’alésage central.
03 Quelle différence entre FT01 et FT02 ?
FT02 contient 2/9/46,4 et 2/10/60. FT01 ajoute 2/7/42 et couvre donc toutes les brides de FT02 plus le schéma de 42 mm.
04 Peut-on agrandir un alésage de 15,88 à 16 mm ?
Pas comme modification improvisée. 15,88 mm correspond à 5/8 pouce et constitue une cote de conception de certaines LU6A, pas la tolérance d’un alésage de 16 mm.
05 Comment savoir si des trous d’entraînement sont nécessaires ?
Inspectez la bride après démontage. Tout ergot en plus de l’arbre central exige un trou correspondant. Une bride lisse transmet normalement le couple par friction et demande seulement le bon alésage et un serrage correct.
06 Pourquoi une même famille comporte-t-elle plusieurs alésages ?
Parce qu’elle couvre plusieurs machines. LU2A va des scies portatives aux scies à panneaux horizontales et utilise donc des références distinctes de 20 à 80 mm.
07 La vitesse maximale change-t-elle avec le diamètre ?
Oui, elle diminue lorsque le diamètre augmente. La référence générale va de 23 000 tr/min à 100 mm à 2 250 à 800 mm. Certaines familles, comme les lames pour acier, ont des limites plus basses.
08 La lame tourne de façon excentrée : l’alésage est-il en cause ?
C’est possible, mais contrôlez aussi arbre et brides. Les brides doivent être identiques, parallèles, propres et mesurer au moins un tiers du diamètre ; l’arbre doit respecter h7. De la résine sur une bride peut imiter un mauvais alésage.
Révision technique
Filippo Perissinotto
Réviseur technique pour le bois et les matériaux dérivés
Diplômé en Technologies et industries du bois, consultant technique et spécialiste du secteur bois.
La révision porte sur l’exactitude, la clarté et la cohérence des informations relatives au bois et aux matériaux dérivés. Pour la configuration de l’outil, l’utilisation de la machine et la sécurité, la documentation et les instructions du fabricant font toujours foi.
Profil, qualifications et méthode de révisionGuides associés