Materiali
HPL, laminato ad alta pressione: cos'è e quale lama chiede
In breve
L'HPL è composto da strati di carta impregnata di resina fenolica, pressati ad alta pressione e temperatura fino a formare un materiale compatto, duro e molto abrasivo. Non è un rivestimento incollato su un supporto: è il pannello stesso. La lama giusta ha geometria trapezoidale che protegge lo spigolo del tagliente, angolo di taglio a zero o negativo e un metallo duro scelto per l'usura, perché l'HPL consuma il filo più di qualunque pannello a base legno.
Un materiale che è tutto rivestimento
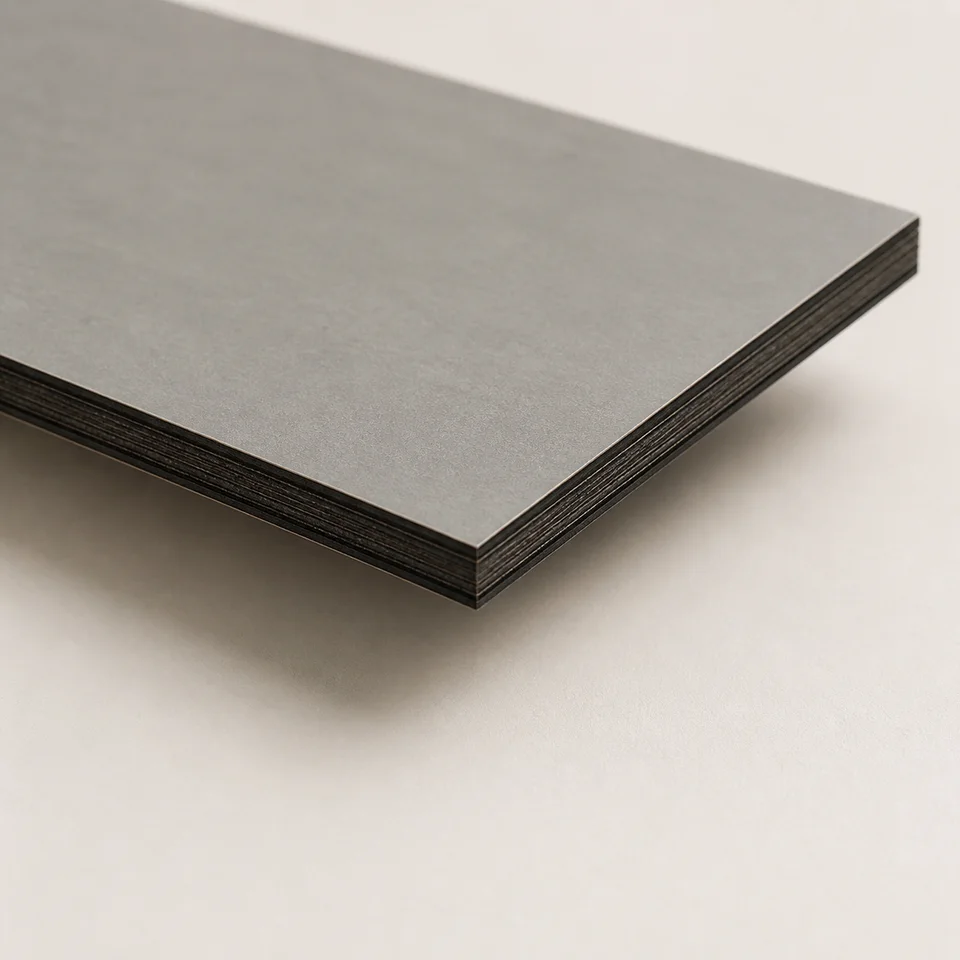
HPL sta per High Pressure Laminate, laminato ad alta pressione. È fatto sovrapponendo fogli di carta kraft impregnati di resina fenolica, sormontati da una carta decorativa e da un velo protettivo, e pressando il pacco a temperatura e pressione elevate. La resina reticola e ciò che ne esce non è più carta: è un materiale composito rigido, denso e chimicamente stabile.
La differenza rispetto al pannello nobilitato è sostanziale. Nel nobilitato lo strato decorativo è di pochi decimi e sotto c'è un truciolare o un MDF, quindi il taglio riguarda soprattutto il supporto. Nell'HPL invece tutto lo spessore ha la stessa struttura: il dente non attraversa un rivestimento e poi un pannello, attraversa carta e resina dall'inizio alla fine.
Ne derivano due conseguenze pratiche. La prima è che l'HPL non ha un lato debole e uno forte: si comporta allo stesso modo in ingresso e in uscita, e il difetto tipico non è la scheggiatura estesa del nobilitato ma la sbeccatura minuta dello spigolo. La seconda è che l'usura del tagliente è severa e costante, perché la resina fenolica reticolata è nettamente più abrasiva della melammina.
Nella pratica di officina l'HPL si incontra in due forme: come pannello compatto autoportante, usato per piani di lavoro, rivestimenti e arredo tecnico, e come laminato sottile da incollare su un supporto. Il secondo caso ricade nella logica del pannello rivestito; il primo è un materiale a sé.
HPL compatto e pannello nobilitato
HPL compatto
Tutto lo spessore è laminato
- Il dente lavora sempre nello stesso materiale, dall'ingresso all'uscita
- Il difetto tipico è la sbeccatura minuta dello spigolo, non lo strappo
- L'incisore serve poco: non c'è un rivestimento da aprire
- L'usura del tagliente è alta e costante
- Geometria trapezoidale e angolo a zero o negativo
Nobilitato
Rivestimento sottile su supporto a base legno
- Il dente attraversa due materiali con comportamenti diversi
- Il difetto tipico è lo strappo del rivestimento sul lato di uscita
- L'incisore risolve il problema alla radice
- L'usura dipende soprattutto dal legante del supporto
- Geometria piano-trapezio con angolo contenuto
Perché la geometria trapezoidale è la risposta
Su un materiale duro e fragile il punto critico del dente è lo spigolo, cioè l'angolo fra la faccia superiore e il fianco. È la parte più esposta e la prima a cedere, e quando cede il dente smette di produrre un bordo netto.
La geometria a dente piano-trapezio, che nelle schede tecniche compare anche come HLTCG, mette davanti un dente trapezoidale più alto, con gli spigoli smussati, seguito da un dente piatto leggermente più basso. Il trapezoidale entra per primo e apre il taglio proteggendo i propri spigoli grazie allo smusso; il piatto passa dopo, lavora già nel solco aperto e si limita a pareggiare il fondo. Nessuno dei due sopporta l'urto completo con lo spigolo esposto.
È lo stesso principio che si usa sui metalli non ferrosi, e non è un caso: dal punto di vista del tagliente un HPL somiglia molto più a un profilo di alluminio o a un tecnopolimero che a un pannello di legno.
L'angolo di taglio segue la stessa logica. Le famiglie per HPL lavorano intorno allo zero sulle seghe portatili e a immersione, scendono al negativo sulle troncatrici, dove la lama entra dall'alto, e risalgono al positivo contenuto sulle seghe da banco, dove il pezzo è appoggiato e guidato. In nessun caso si usano gli angoli aperti tipici delle lame per legno.
Le dentature previste dalle famiglie per HPL
Sull'HPL la lama si consuma anche quando taglia bene
La resina fenolica reticolata è fra i materiali più abrasivi che una lama circolare incontri fuori dai metalli. L'usura è costante e non dà segnali evidenti finché lo spigolo del dente non è già arrotondato.
Se in officina passa HPL con regolarità, il piano di riaffilatura va tarato su questo materiale e non sulla media dei pannelli lavorati. Vale la pena tenere una lama dedicata: alternare HPL e pannello grezzo sullo stesso utensile significa portare sul secondo un tagliente già compromesso dal primo.
L'utensile ideale per l'HPL
Cinque riscontri. Il primo e l'ultimo sono quelli che determinano il costo per metro tagliato.
-
Geometria a dente piano-trapezio
È la scelta obbligata. Il dente trapezoidale smussato entra per primo e protegge gli spigoli, quello piatto pareggia il fondo lavorando nel solco già aperto. Una dentatura alternata, per quanto fitta, espone lo spigolo del tagliente all'urto diretto con un materiale che lo consuma rapidamente.
-
Angolo di taglio scelto sulla macchina
Zero gradi sulle seghe portatili e a immersione, negativo sulle troncatrici dove la lama scende sul pezzo, positivo contenuto sulle seghe da banco dove il pannello è appoggiato e guidato. Sono le tre configurazioni che il catalogo prevede per lo stesso materiale, e la variabile è appunto la macchina.
-
Dentatura alta ma non massimizzata
Sul Ø 250 mm le famiglie dedicate stanno intorno a Z80, sul Ø 300 mm arrivano a Z96. Salire oltre non migliora lo spigolo, che dipende dalla geometria, e riduce il volume del vano: su un materiale che produce polvere finissima e calda questo si traduce in temperatura nel taglio.
-
Metallo duro scelto per l'abrasione
Le famiglie per HPL montano gradi H00K, H00XA e H00XF. Sono formule orientate alla resistenza all'usura più che alla tenacità, perché qui non ci sono urti da assorbire ma un logorio continuo. È la voce che incide di più sull'intervallo fra due riaffilature.
-
Avanzamento regolare e pezzo bloccato
L'HPL è rigido e non perdona le esitazioni: un avanzamento discontinuo produce microsbeccature allineate lungo il bordo. Il pezzo va tenuto fermo e sostenuto, e la velocità mantenuta costante per tutta la lunghezza del taglio.
Dove trovi queste caratteristiche a catalogo
Le famiglie sotto prevedono l'HPL o i laminati ad alta pressione fra i materiali di impiego.
| Famiglia | Geometria e angolo | Denti sul Ø 250 mm | Il caso in cui è la scelta giusta |
|---|---|---|---|
| FRHPI | HLTCG, angolo 0° | non previsto | HPL con sega circolare portatile o a immersione |
| FRHT | HLTCG, angolo -3° | 80 | HPL in troncatrice, dove la lama entra dall'alto |
| FRHBC | HLTCG, angolo +10° | 80 | HPL su sega da banco piccola, con pezzo appoggiato e guidato |
| LU3F | Dente piano-trapezio, angolo -3° | 80 | Bilaminati e materiali plastici su macchine industriali |
| LSBX | Sequenza piano-trapezio, angoli variabili | 60 e 80 | Sezionatura industriale, anche su HPL e plexiglas |
Le famiglie della gamma portatile per HPL adottano tutte metallo duro HW H00K: cambia l'angolo di taglio, non il tagliente.
Errori frequenti
-
Trattare l'HPL come un pannello nobilitato spesso
Non lo è: nel nobilitato il rivestimento è di pochi decimi e sotto c'è legno, nell'HPL tutto lo spessore è laminato. Le lame per bilaminati con incisore sono progettate per aprire un rivestimento sottile, e su un compatto lavorano fuori dalle condizioni previste.
-
Montare una lama a dentatura alternata perché ha molti denti
Il numero di denti non compensa la geometria. Su un materiale duro e fragile il tagliente alternato espone lo spigolo all'urto e si arrotonda in fretta, lasciando un bordo microsbeccato che peggiora taglio dopo taglio.
-
Usare la stessa lama su HPL e su pannello grezzo
L'HPL consuma il filo molto più in fretta. Alternare i due materiali sullo stesso utensile significa lavorare il pannello grezzo con un tagliente già compromesso, e accorgersene solo quando il bordo peggiora anche lì.
-
Rallentare l'avanzamento quando compaiono sbeccature
Su questo materiale rallentare significa far strisciare il dente e produrre calore, che è proprio ciò che non serve. Le microsbeccature allineate indicano più spesso un avanzamento irregolare o un pezzo che si muove, non un avanzamento troppo veloce.
-
Aspettarsi i segnali di usura tipici del legno
Sul legno il tagliente consumato si annuncia con bruciature e sforzo crescente. Sull'HPL l'usura è silenziosa: lo spigolo si arrotonda e il bordo peggiora poco per volta, senza che la macchina fatichi. Qui conviene programmare la riaffilatura, non aspettare il sintomo.
Domande frequenti
01 Che differenza c'è fra HPL e pannello nobilitato?
Nel nobilitato lo strato decorativo è di pochi decimi di millimetro e il resto è truciolare o MDF; nell'HPL tutto lo spessore ha la stessa struttura di carta e resina fenolica. Al taglio significa che il nobilitato pone un problema di rivestimento da incidere, l'HPL un problema di usura costante e di protezione dello spigolo del dente.
02 Serve l'incisore per tagliare l'HPL?
Sul compatto serve poco, perché non c'è un rivestimento sottile da aprire prima: il materiale è uniforme in tutto lo spessore. L'incisore torna utile quando l'HPL è un laminato sottile incollato su un supporto, cioè quando si ricade nella logica del pannello rivestito.
03 Perché l'HPL consuma tanto il tagliente?
Perché la resina fenolica reticolata è molto abrasiva, più della melammina dei nobilitati. Il dente non subisce urti ma un logorio continuo che arrotonda lo spigolo. È il motivo per cui le famiglie dedicate montano gradi di metallo duro scelti espressamente per l'usura.
04 Quale angolo di taglio conviene sull'HPL?
Dipende dalla macchina. Sulle seghe portatili e a immersione si usa lo zero, sulle troncatrici il negativo perché la lama scende sul pezzo, sulle seghe da banco un positivo contenuto perché il pannello è appoggiato e guidato. Gli angoli aperti delle lame da legno non sono adatti in nessuno dei tre casi.
05 Quanti denti servono sull'HPL?
Sul Ø 250 mm le famiglie dedicate stanno intorno a Z80, sul Ø 300 mm arrivano a Z96. È una dentatura alta ma non estrema: su questo materiale la qualità del bordo dipende dalla geometria del dente più che dal loro numero, e salire oltre riduce solo il volume del vano.
06 Posso tagliare l'HPL con una lama per alluminio?
Le due geometrie sono imparentate, entrambe trapezoidali, e il risultato può essere accettabile. Cambiano però il grado di metallo duro e gli angoli previsti: le lame per non ferrosi sono tarate su un materiale duttile, l'HPL è duro e fragile. Se il lavoro è ricorrente conviene la famiglia dedicata.
07 Come si evitano le sbeccature sullo spigolo?
Con geometria trapezoidale, avanzamento costante e pezzo bloccato. Le microsbeccature allineate lungo il bordo indicano quasi sempre un movimento del pezzo o un avanzamento discontinuo, non un problema di dentatura.
08 L'HPL si taglia anche in troncatrice?
Sì, ed è una lavorazione prevista dal catalogo con famiglie dedicate. Sulla troncatrice l'angolo di taglio scende al negativo, perché la lama entra dall'alto e serve che la pressione spinga il pezzo contro la battuta invece di sollevarlo.
Revisione tecnica
Filippo Perissinotto
Revisore tecnico per il settore legno
Laureato in Tecnologie e industrie del legno, consulente tecnico ed esperto del settore legno.
La revisione riguarda correttezza, chiarezza e coerenza delle informazioni relative al legno e ai materiali. Per configurazione dell’utensile, impiego della macchina e sicurezza fanno sempre fede la documentazione e le indicazioni del costruttore.
Profilo, qualifiche e metodo di revisioneGuide correlate