Matériaux
Acier et métaux ferreux : choisir une lame pour coupe à sec
En bref
La coupe à sec de l'acier avec une lame à plaquettes carbure remplace l'abrasion par la formation de copeaux. Elle peut laisser la pièce froide et le bord prêt pour l'opération suivante, mais exige une lame dédiée, une denture double trapézoïdale avec un angle d'attaque proche de zéro, une scie spécialement conçue pour la coupe à sec et le respect strict d'une vitesse de rotation très inférieure à celle du travail du bois.
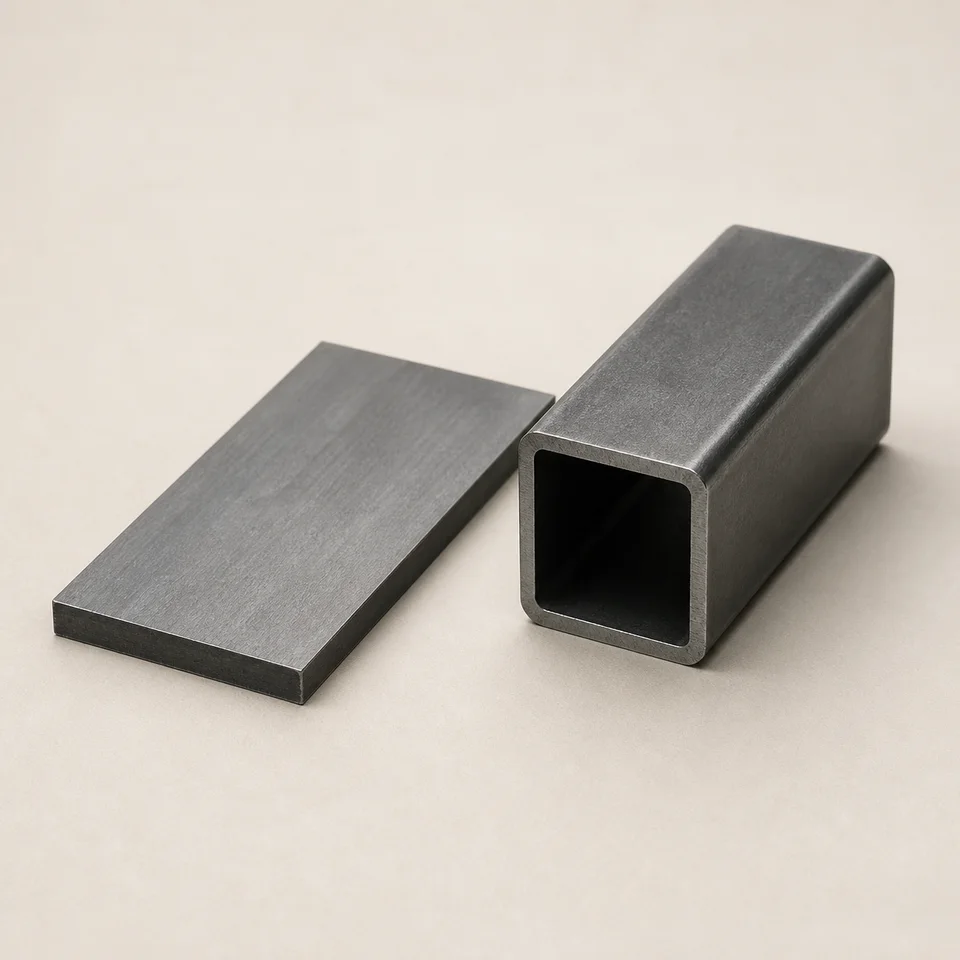
Des copeaux plutôt que des étincelles abrasives
La méthode traditionnelle d'atelier pour couper les profilés en acier est le disque abrasif. Il enlève la matière par abrasion : la pièce chauffe et se colore, des étincelles et poussières métalliques sont produites, le diamètre du disque diminue avec l'usure et le bord doit souvent être repris avant soudage ou filetage.
Une lame de coupe à sec à plaquettes carbure change de principe. Elle forme un copeau au lieu de meuler la matière. Les copeaux métalliques emportent une grande partie de la chaleur : la pièce peut rester froide et le bord assez propre pour l'opération suivante, avec peu de finition supplémentaire.
L'ensemble du système doit être conçu pour ce procédé. Il ne suffit pas de changer la lame d'une scie à onglets pour le bois : la machine doit assurer le faible régime requis, un bridage rigide et une protection adaptée aux projections de copeaux métalliques.
L'application déclarée est précise : petits tubes, profilés et barres en acier sur scies de coupe à sec prévues à cet effet. Hors de ce domaine, la lame n'est pas seulement moins efficace : elle est utilisée hors spécification.
Lame carbure et disque abrasif
Lame de scie circulaire à plaquettes carbure
Coupe à sec
- Forme des copeaux qui évacuent la chaleur
- La pièce reste plus froide et le bord ne bleuit pas
- Pas de gerbe d'étincelles abrasives et beaucoup moins de poussière métallique fine
- Le diamètre reste constant pendant toute la durée de l'outil
- Exige une machine spécifique et un régime très faible
Disque abrasif
Tronçonnage conventionnel
- Abrase la matière et laisse la chaleur dans la pièce
- Bord chaud et coloré nécessitant souvent une finition
- Étincelles et particules incandescentes
- Le diamètre du disque diminue à l'usage
- Machine simple et coût initial de l'outil plus faible
La vitesse de rotation n'est pas négociable
Une lame de coupe à sec pour acier tourne beaucoup moins vite qu'une lame à bois de même diamètre. Il ne s'agit pas d'une marge facultative : la géométrie et la nuance de carbure sont conçues pour cette vitesse de coupe, et un surrégime peut détruire l'arête en quelques coupes.
La valeur autorisée est gravée sur la lame et indiquée sur la fiche famille. Elle est impérative. Le profilé doit aussi être solidement bridé : son déplacement sous une lame qui forme des copeaux est une situation dangereuse, pas seulement une cause de mauvaise finition.
Comment le nombre de dents augmente avec le diamètre
La configuration correcte pour l'acier
Cinq contrôles ; les deux premiers concernent la machine avant la lame.
-
Une scie conçue pour la coupe à sec des métaux
La machine doit tourner au régime correct, brider rigidement la pièce et protéger contre les copeaux métalliques projetés. Une lame pour acier ne doit pas être montée sur une scie à onglets ordinaire pour le bois.
-
Respect strict de la vitesse de rotation
Le régime maximal est bien inférieur à celui d'une lame à bois de même diamètre. Lisez-le sur la lame et la fiche famille : il détermine si l'arête tient ou se détruit dès les premières coupes.
-
Denture double trapézoïdale avec angle d'attaque nul
La DTCG répartit le travail entre différents profils de dents et protège les arêtes de coupe. L'angle nul réduit la tendance à accrocher le profilé, condition particulièrement importante pour les tubes à paroi mince.
-
Nombre de dents choisi selon l'épaisseur de paroi
Les parois minces exigent un pas plus fin afin que plusieurs dents restent en prise. Les barres pleines et parois épaisses peuvent employer moins de dents et davantage d'espace pour les copeaux.
-
Carbure et revêtement destinés aux métaux ferreux
La famille dédiée utilise un carbure TF30 avec revêtement technique. Celui-ci réduit frottement et adhérence des copeaux, et aide à maîtriser la température des dents lors de la coupe à sec.
Où retrouver ces caractéristiques dans le catalogue
La coupe à sec de l'acier est couverte par une famille dédiée et par des familles multimatériaux pour sections minces.
| Famille | Géométrie et carbure | Diamètres | Utilisation adaptée |
|---|---|---|---|
| LU6A | DTCG avec biseau de 12°, angle 0°, carbure TF30 | 160–355 mm | Tubes, profilés et barres en acier sur scie de coupe à sec |
| FRMPI | HLTCG avec biseau sur la deuxième dent, 0°, HW TF30 | 160–230 mm | Travaux mixtes de construction à la scie portative, acier mince compris |
| FRMT | HLTCG avec biseau sur la deuxième dent, 0°, HW TF30 | 210–305 mm | Travaux similaires sur sections minces avec scie à onglets |
Les familles multimatériaux couvrent l'acier de faible épaisseur parmi plusieurs matériaux. Elles ne remplacent pas la famille dédiée pour les profilés structurels.
Erreurs fréquentes
-
Monter une lame pour acier sur une scie à onglets pour le bois
Le régime de la machine est incompatible et peut surchauffer puis détruire les plaquettes presque immédiatement. C'est un enjeu de sécurité, et pas seulement de longévité.
-
Choisir le nombre de dents selon la dimension extérieure du profilé
La dent traverse l'épaisseur de paroi. Un tube de 100 mm à paroi de 2 mm exige toujours un pas fin pour maintenir plusieurs dents en prise.
-
Maintenir la pièce uniquement contre le guide
Un profilé posé mais non bridé peut pivoter au contact de la lame. Le bridage rigide fait partie intégrante de la coupe à sec.
-
Attendre la polyvalence d'un disque abrasif
L'application déclarée concerne les petits tubes, profilés et barres en acier. Les grandes sections pleines ou alliages plus durs demandent une vérification spécifique.
-
L'affûter comme une lame à bois
La DTCG possède des angles spécifiques. Un affûtage selon des références pour le bois modifie le comportement des dents et annule le bénéfice de la conception.
Questions fréquentes
01 Quelle différence entre la coupe à sec et un disque abrasif ?
Le disque abrasif enlève la matière par meulage et laisse la chaleur dans la pièce. Une lame carbure forme des copeaux qui évacuent la chaleur, donnant une pièce plus froide, un bord plus propre et aucune gerbe d'étincelles abrasives.
02 Pourquoi le régime est-il bien plus faible que pour le bois ?
La dent doit former un copeau d'acier, ce qui exige une vitesse de coupe beaucoup plus basse. Dépasser le régime gravé surchauffe et endommage l'arête en très peu de coupes.
03 Puis-je utiliser cette lame sur une scie à onglets standard ?
Non. Une scie à bois tourne normalement trop vite et ne possède ni le bridage rigide ni les protections exigées par les projections de copeaux métalliques. Utilisez une machine conçue pour la coupe à sec des métaux.
04 Comment choisir le nombre de dents ?
Utilisez l'épaisseur de paroi traversée par la dent, et non les dimensions extérieures du profilé. Une paroi mince exige un pas plus fin ; une barre pleine ou une paroi épaisse demande davantage de place pour les copeaux.
05 Que signifie denture double trapézoïdale ?
Différents profils trapézoïdaux alternent autour de la lame, répartissent le travail et protègent les arêtes. Avec un angle d'attaque nul, ils permettent de former le copeau d'acier de façon maîtrisée sans accrocher le profilé.
06 La coupe à sec exige-t-elle un lubrifiant ?
Le procédé est conçu pour fonctionner sans arrosage, une grande partie de la chaleur étant emportée par le copeau. La vitesse, le nombre de dents et la spécification de la lame sont donc essentiels ; suivez les instructions des fabricants de la machine et de la lame.
07 Peut-elle aussi couper l'inox ou des alliages plus durs ?
Le domaine déclaré couvre les petits tubes, profilés et barres en acier. Les alliages plus durs ou sections plus importantes sortent de cette indication et doivent être vérifiés auprès du fournisseur de la lame et de la machine.
08 Comment sa durée se compare-t-elle à celle d'un disque abrasif ?
Comparez le coût par coupe, pas seulement le prix d'achat. Un disque abrasif s'use et perd du diamètre ; une lame carbure conserve son diamètre et peut être affûtée, mais uniquement si les conditions de fonctionnement sont strictement respectées.
Révision technique
Filippo Perissinotto
Réviseur technique pour le bois et les matériaux dérivés
Diplômé en Technologies et industries du bois, consultant technique et spécialiste du secteur bois.
La révision porte sur l’exactitude, la clarté et la cohérence des informations relatives au bois et aux matériaux dérivés. Pour la configuration de l’outil, l’utilisation de la machine et la sécurité, la documentation et les instructions du fabricant font toujours foi.
Profil, qualifications et méthode de révisionGuides associés